목차
12장에서 GMP의 큰 그림을, 13장에서 원료가 들어오는 첫 단추를 보았습니다. 이제 그 원료가 처방대로 섞이고 유화되고 성형되어 하나의 배치로 만들어지는 동안, 품질을 어떻게 붙드는지를 이야기할 차례입니다. 핵심 발상은 12장에서 이미 나왔습니다 — 품질은 다 만든 뒤 검사로 걸러 내는 것이 아니라, 만드는 과정에서 지켜져야 한다. 이 장은 그 발상을 실제 검사 항목으로 옮깁니다. 만드는 중에 잡는 공정관리와, 완제품이 되기 전에 벌크(내용물)와 반제품을 판정하는 검사 — 그 다섯 가지 핵심 지표인 색차·점도·경도·향·pH를 하나씩 익혀 보겠습니다.
14-1. 공정관리와 반제품 검사란 — 완제품 검사를 기다리지 않는다
벌크(내용물)는 제조를 마쳤으나 아직 용기에 담기지 않은 상태이고, 반제품은 그 내용물을 충전 부자재(용기·접시·펌프·도포구 등)에 담은 상태 곧 내용물+충전 부자재 이며, 완제품은 반제품에 포장재(라벨·단상자 등)를 씌운 상태 곧 반제품+포장재 입니다. 이 장에서 다루는 검사는 이 가운데 앞의 두 단계를 대상으로 합니다. 점도·향·pH는 벌크(내용물) 단계에서, 색차는 벌크 또는 성형·도포된 상태에서, 경도는 성형·충전을 마친 반제품(팩트 접시, 립스틱 등) 단계에서 확인합니다.
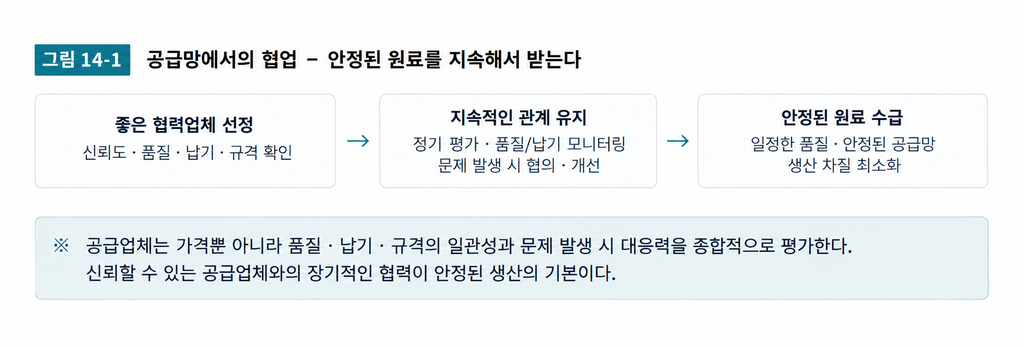
왜 완제품 검사를 기다리지 않고 중간에 보는 걸까요(그림 14-1)? 완제품 검사는 이미 충전·포장까지 끝난 뒤라, 문제가 발견되면 되돌릴 수 없고 손실이 큽니다. 반면 완제품이 되기 전, 벌크(내용물)나 반제품 단계에서 잡으면 아직 조정하거나 폐기할 여지가 있습니다. 색이 어긋났으면 색을 더 맞추고, 점도가 낮으면 원인을 찾고, 향이 이상하면 원료를 의심할 수 있습니다. 그래서 품질관리는 세 개의 관문으로 이어집니다 — 원료·부자재 검사(13장) → 내용물·반제품 검사(14장) → 완제품 검사·출하(15장). 이 장은 그 가운데 관문, 즉 ‘만드는 중과 만든 직후’를 지키는 이야기입니다.
14-2. 자주검사와 공정관리 — 만드는 사람이 첫 검사자다
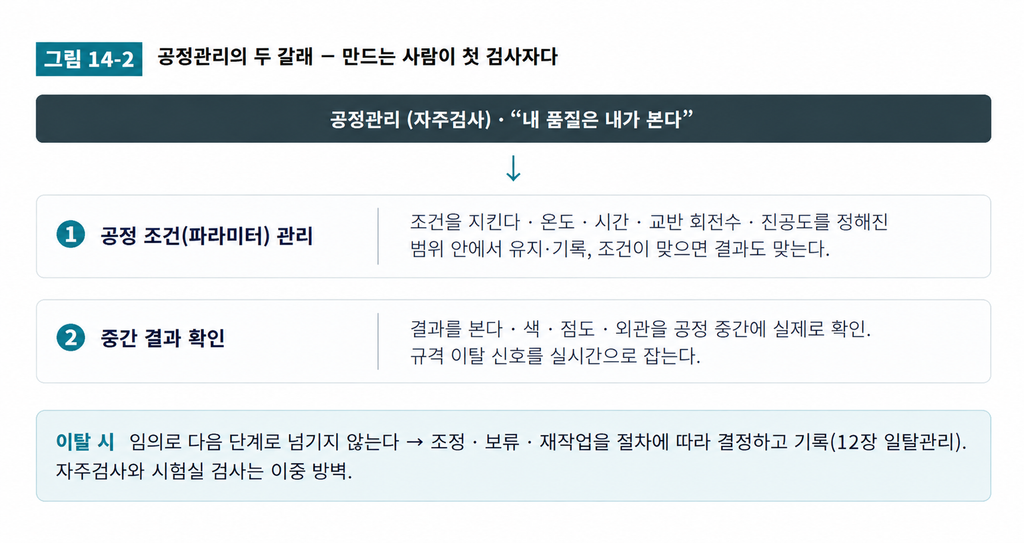
시험실(QC)의 검사가 데이터로 최종 확정하는 일이라면, 그 앞에는 자주검사(自主檢査)가 있습니다(그림 14-2). 자주검사란 만드는 사람이 공정 중에 스스로 품질을 확인하는 것으로, 11장에서 ‘내 설비는 내가 지킨다’고 했던 자주보전과 짝을 이루는 ‘내 품질은 내가 본다’입니다. 유화 중 온도와 색을 보고, 파우더 혼합 상태를 만져 보고, 립스틱 벌크가 다 녹았는지 확인하는 것. 이 모든 실시간 확인이 자주검사입니다.
공정관리는 크게 두 갈래로 이뤄집니다. 첫째는 공정 조건(파라미터) 관리입니다. 온도·시간·교반 회전수·진공도처럼 앞 장들에서 강조한 조건들을 정해진 범위 안에서 유지하고 기록하는 것으로, 조건이 맞으면 결과도 대개 맞습니다. 둘째는 중간 결과 확인으로, 색·점도·외관 같은 성질을 공정 중간에 실제로 확인하는 것입니다. 여기서 규격을 벗어난 신호가 잡히면 임의로 다음 단계로 넘기지 않고, 정해진 절차에 따라 조정·보류·재작업을 결정합니다. 12장의 ‘일탈은 숨기지 않고 기록한다’가 여기서 그대로 적용됩니다. 자주검사와 시험실 검사는 경쟁이 아니라 이중 방벽입니다 — 현장이 먼저 걸러 내고, 시험실이 데이터로 확정합니다.
14-3. 색차(色差) — 눈이 아니라 숫자로 색을 말한다
색조 제품에서 색은 곧 생명입니다. 5장에서 ‘색맞춤’을 배웠다면, 여기서는 그 색이 기준과 얼마나 같은지를 판정합니다. 문제는 ‘괜찮아 보인다’는 육안 판단이 사람·조명·컨디션에 따라 흔들린다는 것입니다. 그래서 색은 숫자로 말해야 합니다(그림 14-3).
색을 숫자로 나타내는 대표적 방법이 CIE L*a*b* 색공간입니다. L*은 밝기(명도), a*는 빨강(+)~초록(-), b*는 노랑(+)~파랑(-) 축을 나타냅니다. 표준품(기준 색)과 시료의 L*a*b* 값을 각각 재어 그 차이를 하나의 숫자로 종합한 것이 색차 ΔE(델타 이)입니다. ΔE가 작을수록 표준과 가깝고, 제품마다 ‘ΔE 몇 이하면 합격‘이라는 허용 기준을 정해 판정합니다. 육안 대조를 색차계·분광측색계의 숫자로 뒷받침하는 것입니다.
측정에는 요령이 있습니다. 첫째, 표준 광원을 정합니다(흔히 주광 D65). 어떤 조명에서는 같아 보이던 두 색이 다른 조명에서는 달라 보이는 조건등색(메타머리즘) 때문에, 광원을 통일하지 않으면 판정이 흔들립니다. 둘째, 도포된 상태로 봅니다. 벌크 덩어리의 색과 실제 피부에 발린 색은 다르므로, 규정된 방식으로 도포하거나 성형한 상태에서 비교합니다. 셋째, 표준품 관리입니다. 비교의 기준이 되는 표준품 자체가 변색되면 모든 판정이 어긋나므로, 표준품을 잘 보관하고 주기적으로 갱신합니다.

14-4. 점도(粘度) — 흐름을 숫자로 붙든다
점도는 흐름에 대한 저항 — 쉽게 말해 ‘되직한 정도’입니다. 유액·크림 파운데이션·젤·립글로스처럼 흐르는 제형에서 점도는 발림성, 충전 정확도, 안정성을 모두 좌우합니다(그림 14-4). 7장의 유화, 9장의 유변(요변성) 이야기가 여기서 숫자로 확인됩니다.
점도는 회전점도계로 잽니다. 가장 널리 쓰이는 브룩필드형은, 내용물에 담근 스핀들(회전자)을 일정 속도로 돌릴 때 걸리는 저항을 읽어 점도값(단위 cP 또는 mPa·s)으로 표시합니다. 여기에 반드시 함께 관리해야 할 조건이 온도입니다. 점도는 온도에 매우 민감해서(뜨거우면 묽고 차가우면 되직) 같은 제품도 온도가 다르면 값이 달라집니다. 그래서 측정 온도를 규정(예: 25℃)하고 그 온도에서 재야 배치끼리 비교가 됩니다. ‘온도를 정하지 않은 점도값은 반쪽짜리’입니다.
또 하나, 액상·젤 제품은 전단에 따라 점도가 변하는(요변성) 경우가 많습니다. 그래서 회전 속도(전단 조건)와 측정 시점을 규정에 맞춰 일정하게 해야 재현성 있는 값이 나옵니다. 점도가 규격을 벗어나면 원인을 되짚습니다. 낮으면 유화·점증제·투입량을, 높으면 온도·수분 증발·과도한 전단을 의심합니다. 점도는 ‘흐름의 언어’이고, 회전점도계는 그 언어를 숫자로 옮기는 통역입니다.

14-5. 경도(硬度) — 무르지도 부서지지도 않게
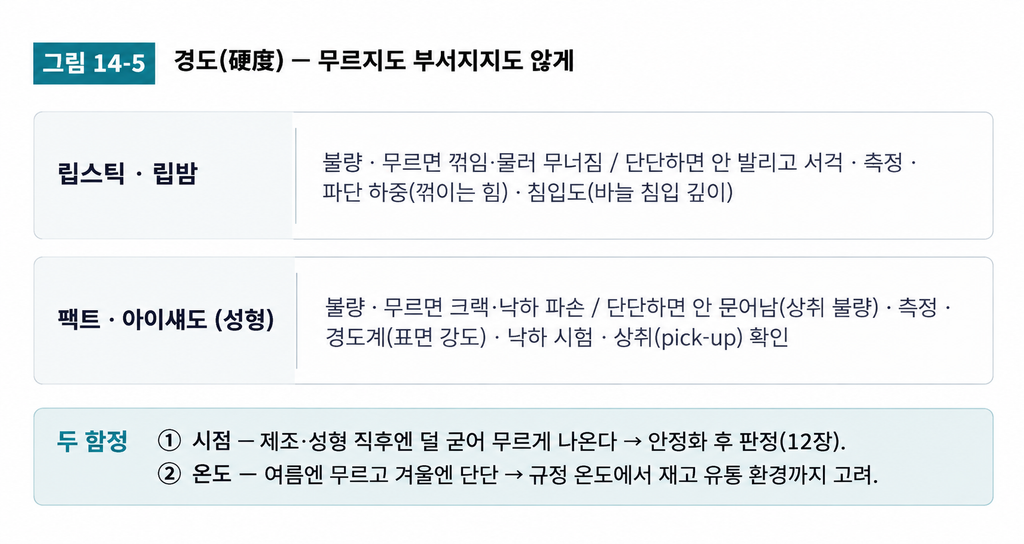
경도는 단단함의 정도로, 성형·충전을 마친 반제품 (팩트 접시나 립스틱처럼 형태를 가진 것)에서 특히 중요합니다(그림 14-5). 두 갈래가 있습니다. 하나는 립스틱·립밤의 경도로, 너무 무르면 도중에 꺾이거나 물러 무너지고, 너무 단단하면 발리지 않고 서걱거립니다. 다른 하나는 팩트·아이섀도 같은 성형 제품의 경도로, 6장에서 본 ‘크랙과 박리’가 여기서 판가름 납니다. 무르면 부서지고 낙하에 깨지며, 단단하면 퍼프에 묻어나지 않습니다.
측정 방법은 제품에 맞춥니다. 립스틱은 스틱을 눌러 꺾이는 힘(꺽임경도)을 재거나, 바늘을 밀어 넣어 침입 깊이(침입경도)로 무르기를 봅니다. 성형 파우더는 경도계로 표면 강도를 재고, 실제 사용성을 보기 위해 정해진 높이에서 떨어뜨리는 낙하 시험과, 퍼프로 묻혀 보는 상취(Pick-up, 페이오프) 확인을 함께 합니다.
경도 검사에는 두 가지 ‘함정’이 있습니다. 첫째는 시점입니다. 12장에서 강조했듯, 제조·성형 직후에는 아직 굳거나 안정화가 덜 되어 실제보다 무르게 나올 수 있으므로, 정해진 안정화 시간 뒤에 판정해야 합니다. 갓 부은 립스틱을 곧바로 재고 ‘너무 무르다’고 오판하면 멀쩡한 배치를 버리게 됩니다. 둘째는 온도입니다. 경도는 온도에 크게 좌우되므로(여름엔 무르고 겨울엔 단단) 규정 온도에서 재고, 계절과 유통 환경까지 고려해 설계·판정합니다.
14-6. 향(香) — 코로 하는 검사
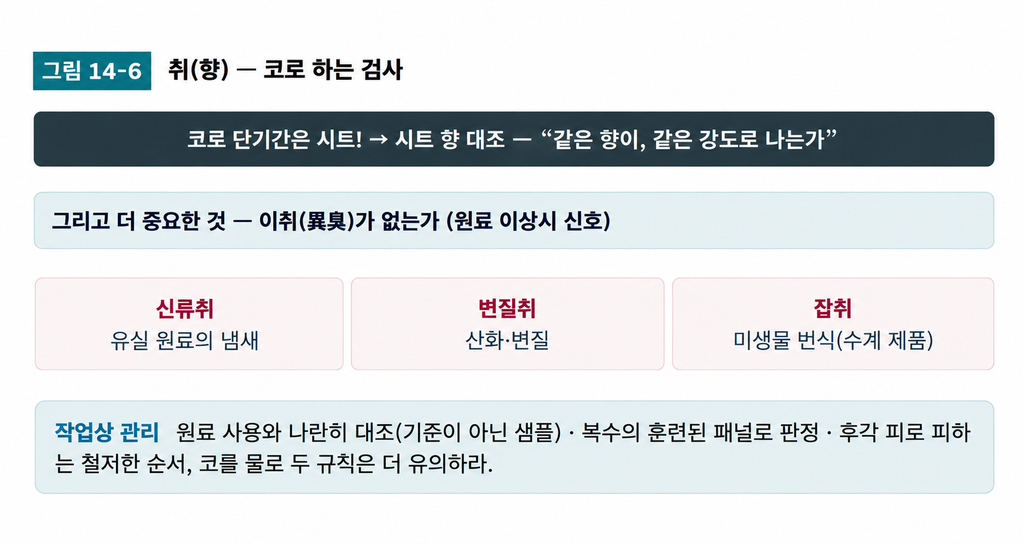
모든 검사가 기계로 이뤄지는 것은 아닙니다. 향은 여전히 사람의 코가 가장 예민한 검사기입니다(그림 14-6). 향 검사는 두 가지를 봅니다. 하나는 향취가 표준과 같은가? 설계된 향이 제대로, 같은 강도로 났는가입니다. 다른 하나는, 그리고 더 중요하게는, 이취(異臭, off-odor)가 없는가입니다.
이취는 단순한 냄새 문제가 아니라 품질 이상의 신호입니다. 기름진 원료가 산화되어 나는 산패취, 원료가 변질되었을 때의 냄새, 그리고 물을 함유한 제품에서 미생물이 번질 때 나는 쉰내는 모두 ‘무언가 잘못되었다’는 경고입니다. 그래서 향 검사는 향을 즐기는 일이 아니라, 이상을 조기에 감지하는 일입니다.
향 검사(관능검사)의 어려움은 주관성입니다. 사람마다 코가 다르고, 같은 사람도 컨디션에 따라 다릅니다. 이 주관을 관리로 바꾸는 장치가 있습니다. 첫째, 표준 시료(기준 향)와 나란히 놓고 대조합니다. 기억이 아니라 실물과 비교합니다. 둘째, 복수의 훈련된 평가자(패널)가 보고 결과를 종합합니다. 셋째, 후각 피로를 피하려 적절한 환경과 순서를 지킵니다(강한 향을 오래 맡으면 무뎌집니다). 코로 하는 검사일수록, 오히려 더 엄격한 규칙이 필요합니다.
14-7. pH — 피부와 안정성을 함께 지키는 숫자
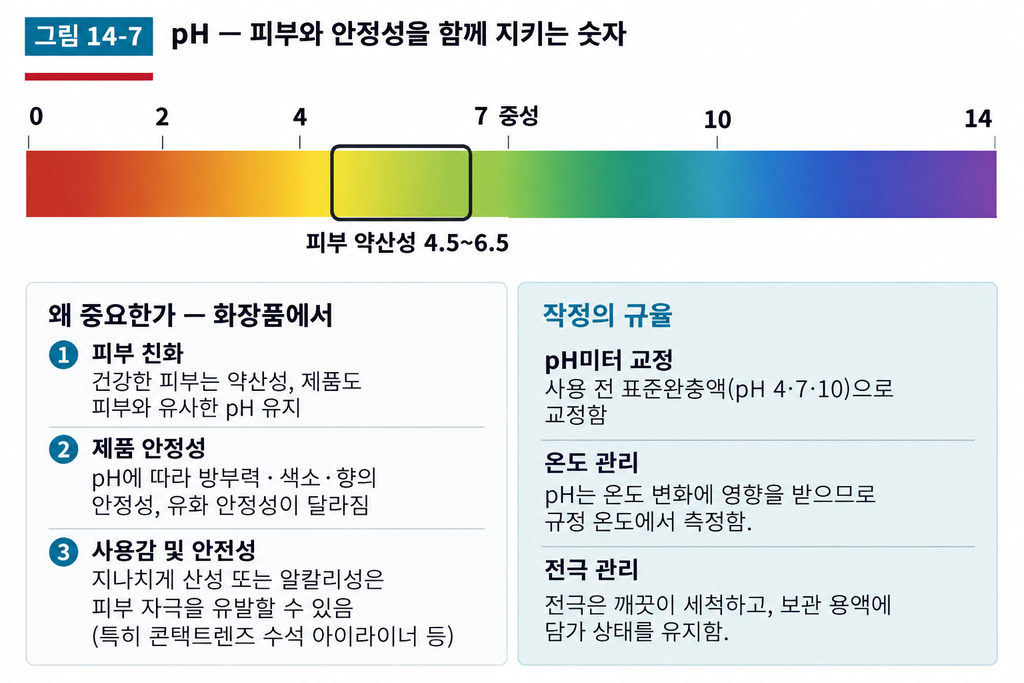
pH는 산성·알칼리성의 정도를 0~14로 나타낸 값입니다(7이 중성, 낮으면 산성, 높으면 알칼리성). 물을 함유한 제품 — 유액·크림·틴트·수성 아이라이너 등 에서 pH는 두 가지 이유로 중요합니다(그림 14-7).
첫째는 피부 친화성입니다. 건강한 피부는 약산성(대략 pH 4.5~6.5)이므로, 피부에 닿는 제품도 이 범위와 크게 어긋나지 않게 설계합니다. 둘째는 제품 안정성입니다. pH는 방부제의 효력, 색소·활성 성분의 안정성, 유화의 안정성에 두루 영향을 줍니다. pH가 규격을 벗어나면 변색·분리·방부력 저하로 이어질 수 있습니다. 그래서 pH는 ‘피부를 위한 숫자’이자 ‘안정성을 위한 숫자’입니다.
측정은 pH미터로 합니다. 여기서 가장 중요한 원칙이 11장에서 강조한 교정(calibration)입니다. pH미터는 사용 전 표준완충액(보통 pH 4·7·10)으로 교정해야 하며, 교정되지 않은 pH미터의 값은 숫자일 뿐 진실이 아닙니다. 또 pH도 온도의 영향을 받으므로 측정 온도를 함께 관리하고(온도 보정 기능 활용), 점도가 높은 제품은 규정에 따라 원액 또는 일정 비율의 수용액으로 측정합니다. 작은 숫자 하나지만, 그 뒤에는 교정과 온도라는 규율이 반드시 함께 서 있어야 합니다.
14-8. 판정과 기록 — 검사가 ‘관리’로 완성되려면
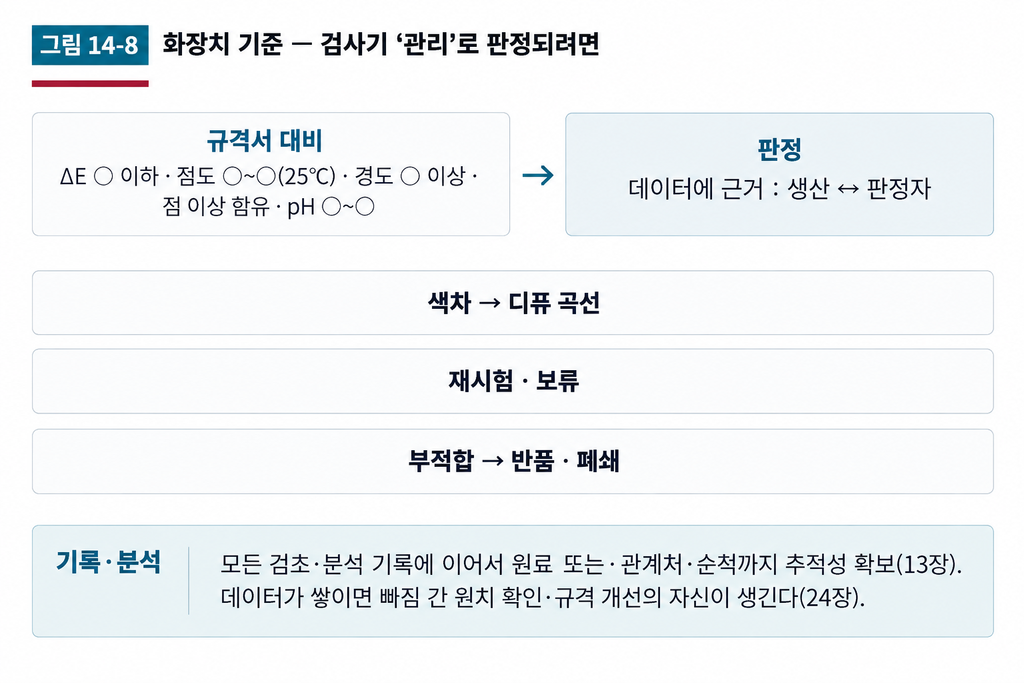
지금까지의 다섯 가지 검사는 판정과 기록으로 완성됩니다(그림 14-8). 검사는 값을 얻는 것이고, 관리는 그 값으로 결정하고 남기는 것이기 때문입니다.
모든 판정의 기준은 규격서(specification)입니다. 항목마다 ‘색차 ΔE ○ 이하, 점도 ○~○ cP(25℃), 경도 ○ 이상, 향 이상 없음, pH ○~○’ 식으로 합격 범위를 미리 정해 두고, 실측값을 그 범위와 대조해 적합·부적합·재시험·보류를 결정합니다. 규격을 살짝 벗어났다고 눈감고 넘기거나, 반대로 근거 없이 배치를 버리는 일은 둘 다 관리가 아닙니다. 애매하면 정해진 절차로 재시험하고, 그래도 벗어나면 12장의 일탈·특별채택(특채) 절차를 따르되 반드시 기록으로 남깁니다. 여기서도 원칙은 변하지 않습니다. 만든 사람과 판정하는 사람은 분리되고, 판정은 데이터에 근거합니다.
그리고 이 모든 값은 배치 기록에 이어져, 13장의 원료 로트부터 완제품·출하까지의 추적성을 완성합니다. 이 검사 데이터가 쌓이면 그 자체가 자산이 됩니다. 배치 간 편차의 경향을 읽어 문제를 미리 예방하고(24장의 색상·편차 관리로 이어집니다), 규격 자체를 더 현명하게 다듬을 수 있습니다.
정리하면 14장은 ‘완제품이 되기 전에, 만드는 중과 만든 직후에 품질을 붙드는‘ 이야기였습니다. 색은 숫자(ΔE)로, 흐름은 점도로, 형태는 경도로, 이상은 향으로, 피부·안정성은 pH로 — 각각의 언어로 벌크·반제품과 대화하고, 그 대화를 규격과 기록으로 매듭짓는 것입니다. 이제 다음 15장에서는 이 관문을 통과한 제품이 완제품이 되어, 세상에 나가기 전 마지막으로 받는 검사와 출하 판정 — 외관·중량·미생물·안정성 — 의 세계로 들어가 보겠습니다.
검사 관련 글 더 보기
- 전체 목차: 메이크업 생산기술 전체 목차
- 이전 장: 13장. 원료·자재 입고 관리
- 다음 장: 15장. 완제품 검사와 출하 — 외관·중량·미생물·안정성
- 참고 기관: 식품의약품안전처