목차
초자(硝子)는 유리를 뜻하는 말로, 세럼·에센스·오일 같은 고급 스킨케어와 향수, 앰플에 두루 쓰이는 용기입니다. 유리는 화학적으로 안정하고 산소·향을 잘 막으며 특유의 무게감과 투명함으로 고급감을 주지만, 깨질 수 있고 무거우며 원가·리드타임이 플라스틱보다 큽니다. 겉보기에는 단순한 유리병이지만, 어떤 유리로 어떻게 성형하고 어떻게 서냉(어닐링)하느냐에 따라 강도와 파손, 잔류응력, 내용물 안정성이 갈립니다. 이 글은 초자 용기를 처음 맡아도 전체 그림을 잡을 수 있도록, 종류와 구성, 유리 재질, 성형 방식, 자동병과 수동병, 어닐링과 잔류응력, 후가공·데코, 부자재 결합, 제형별 선택, 장단점(가격·무게 포함), 그리고 클레임 유의점과 품질 검토 항목까지 순서대로 정리했습니다.
1. 초자 용기의 종류와 구성
초자 용기는 입구가 좁은 병과 넓은 자, 그리고 소용량 앰플·바이알로 크게 나뉩니다.
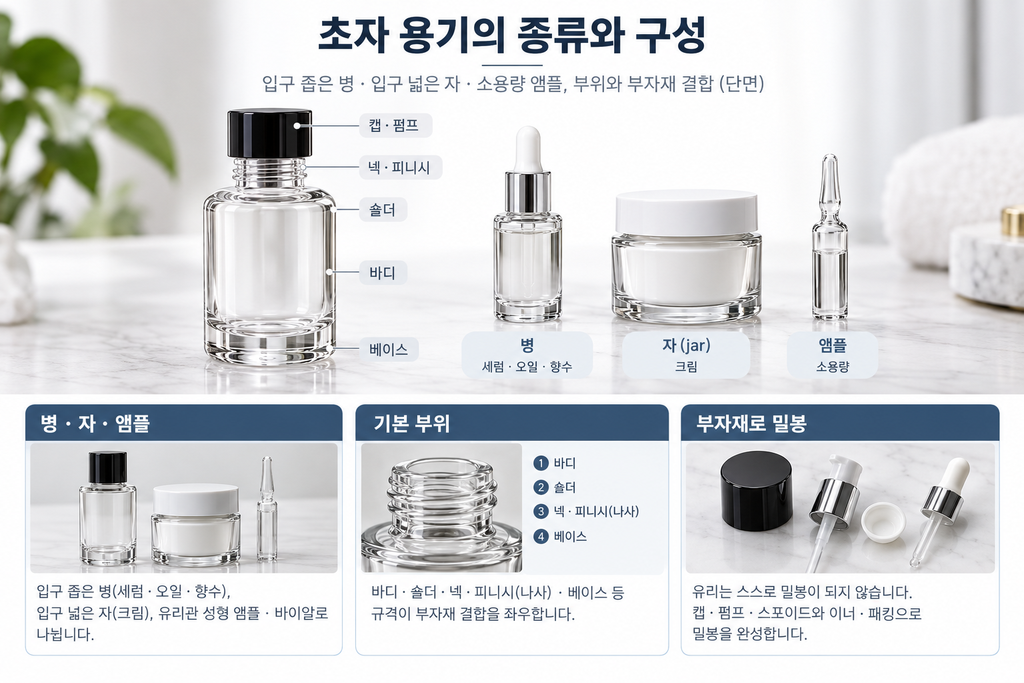
입구가 좁은 유리병(bottle)은 세럼·에센스·토너·오일·향수에 쓰이고, 흔히 펌프나 스포이드(드로퍼)를 결합합니다. 입구가 넓은 유리 자(jar)는 크림처럼 되직해 손이나 스파츌러로 떠 쓰는 제형에 쓰입니다. 앰플·바이알은 유리관을 성형한 소용량 용기입니다. 용기의 기본 부위는 내용물을 담는 몸체(바디), 어깨(숄더), 입구로 이어지는 목(넥), 캡·펌프가 결합되는 나사부(피니시), 그리고 바닥(베이스)입니다. 유리는 그 자체로 밀봉되지 않으므로 캡·펌프·스포이드 같은 부자재와 이너(오리피스 리듀서·패킹)로 밀봉을 완성합니다. 정리하면 병·자·앰플로 형태가 갈리고, 넥·피니시(나사)와 부자재 결합이 밀봉을 좌우합니다.
2. 유리 재질 종류 — 소다라임·붕규산·유백·착색
같은 유리라도 조성과 색에 따라 성질이 다릅니다.
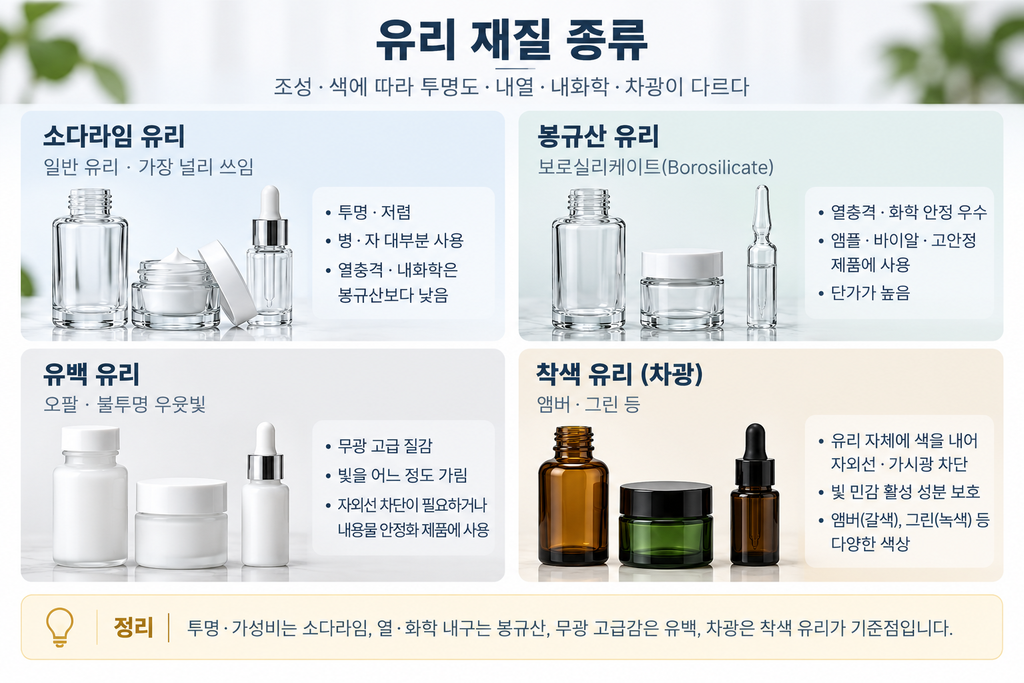
가장 널리 쓰이는 것은 소다라임 유리(soda-lime)로, 규사·소다회·석회로 만든 일반 유리입니다. 투명도가 좋고 저렴해 화장품 병·자 대부분에 쓰이지만, 열충격과 화학적 내구는 붕규산보다 낮습니다. 붕규산 유리(borosilicate)는 붕소를 넣어 열충격에 강하고 화학적으로 매우 안정해 앰플·바이알이나 고안정성이 필요한 처방에 쓰이지만 단가가 높습니다. 유백 유리(opal·유백색 불투명)는 불투명한 우윳빛으로 고급스러운 무광 질감을 내며 빛을 어느 정도 가려 줍니다. 착색 유리(앰버·그린 등 차광 유리)는 유리 자체에 색을 넣어 자외선·가시광을 차단하므로, 비타민C·레티놀처럼 빛에 약한 활성이나 향을 지키는 데 유리합니다. 정리하면 투명·가성비는 소다라임, 열·화학 내구는 붕규산, 무광 고급감은 유백, 차광은 착색 유리가 기준점입니다.
3. 성형 방식 — 블로우-블로우 vs 프레스-블로우, 튜빙
유리 용기는 녹인 유리 덩어리(고브)를 금형에서 불거나 눌러 성형합니다.
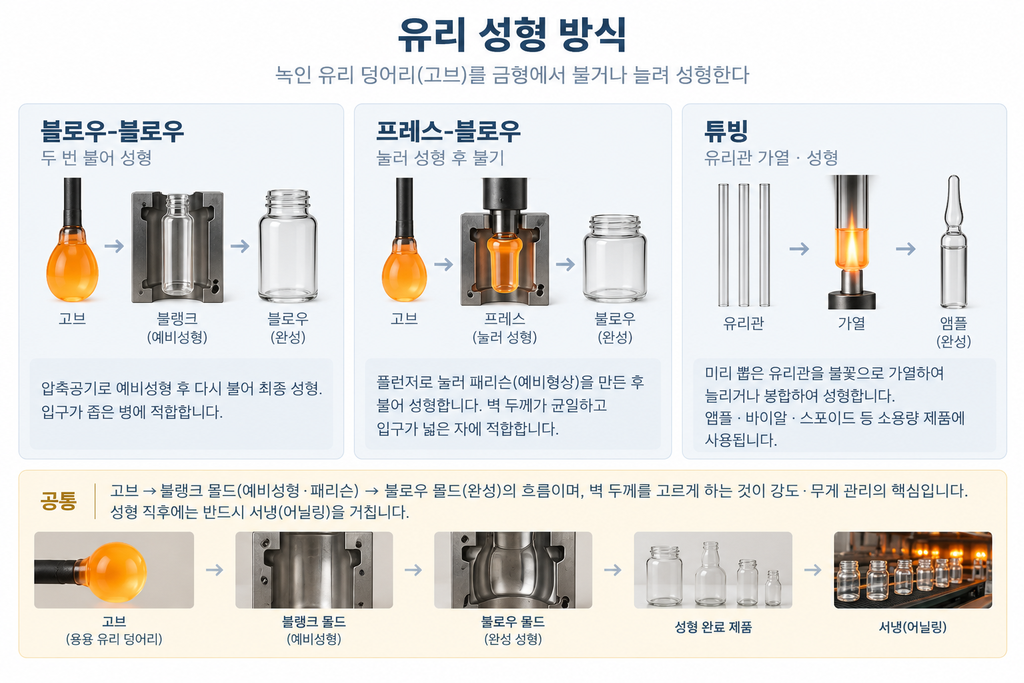
용융로에서 녹인 유리를 일정량씩 잘라 고브(gob)로 만들고, 이 고브를 성형기(IS 머신)의 초벌 금형(블랭크 몰드)에서 예비 형태(패리슨)로 만든 뒤, 마무리 금형(블로우 몰드)으로 옮겨 최종 형태로 성형합니다. 여기서 두 방식이 갈립니다. 블로우-블로우(blow-and-blow)는 압축공기로 두 번 불어 만드는 방식으로 입구가 좁은 병에 적합하고, 프레스-블로우(press-and-blow)는 플런저로 눌러 패리슨을 만든 뒤 부는 방식으로 벽 두께를 더 고르게 잡을 수 있어 입구가 넓은 자에 적합합니다. 앰플·바이알은 이미 뽑아 놓은 유리관(튜빙)을 불꽃으로 가열·성형하는 튜빙 방식으로 만듭니다. 어느 방식이든 벽 두께를 고르게 하는 것이 강도와 무게 관리의 핵심이며, 성형 직후에는 반드시 서냉(어닐링) 공정을 거칩니다.
4. 자동병과 수동병
유리병은 성형을 자동화했느냐에 따라 자동병과 수동병으로도 나뉩니다.
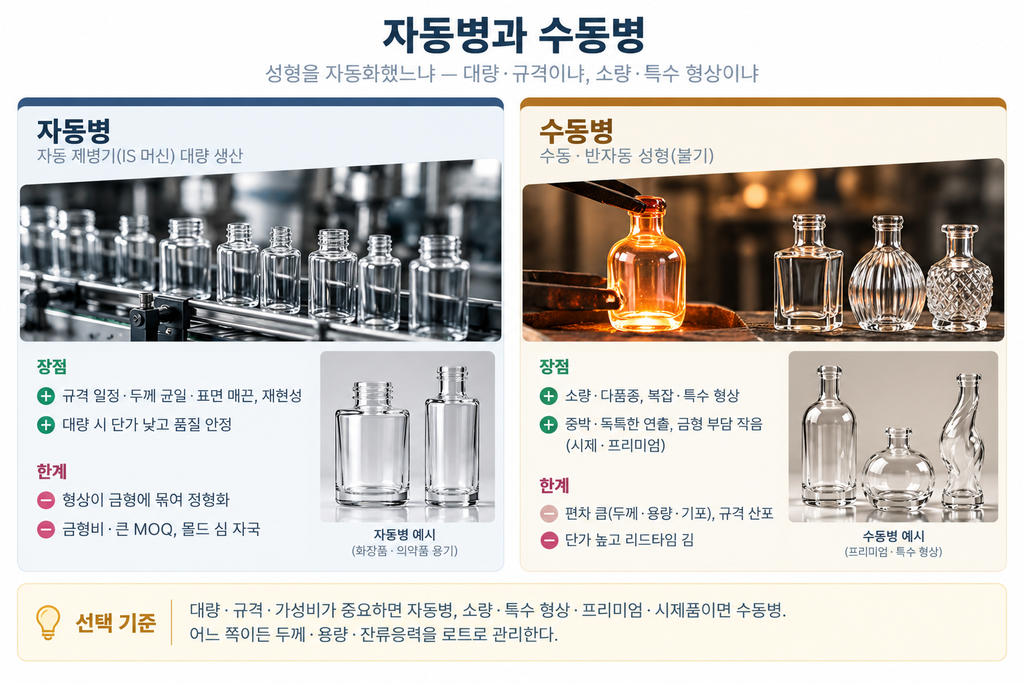
자동병은 자동 제병기(IS 머신)로 대량 생산하는 병으로, 규격이 일정하고 벽 두께가 균일하며 표면이 매끈하고 재현성이 높습니다. 대량 생산 시 단가가 낮고 품질이 안정적이지만, 형상이 금형에 묶여 정형화되고 금형 제작비와 큰 최소 주문량(MOQ)이 듭니다. 몸체에는 몰드가 맞물리는 이음(심) 자국이 남습니다. 수동병은 사람이 불거나 반자동 설비로 성형하는 병으로, 금형 부담이 작아 소량·다품종 생산과 복잡·특수 형상, 두꺼운 중박, 독특한 디자인 연출에 유리합니다. 다만 개별 편차(두께·용량·기포)가 크고 표면·규격 산포가 있으며, 손이 많이 가 단가가 높고 리드타임이 깁니다. 자동병이라도 두께가 얇으면 강도가 약하고, 수동병은 편차가 크므로 어느 쪽이든 두께·용량·잔류응력을 로트로 관리해야 합니다. 정리하면 대량·규격·가성비가 중요하면 자동병, 소량·특수 형상·프리미엄·시제품이면 수동병이 기준점이며, 물량과 디자인 자유도, 예산을 함께 보고 정합니다.
5. 어닐링과 잔류응력
유리 품질에서 가장 중요하면서 눈에 안 보이는 것이 잔류응력입니다.
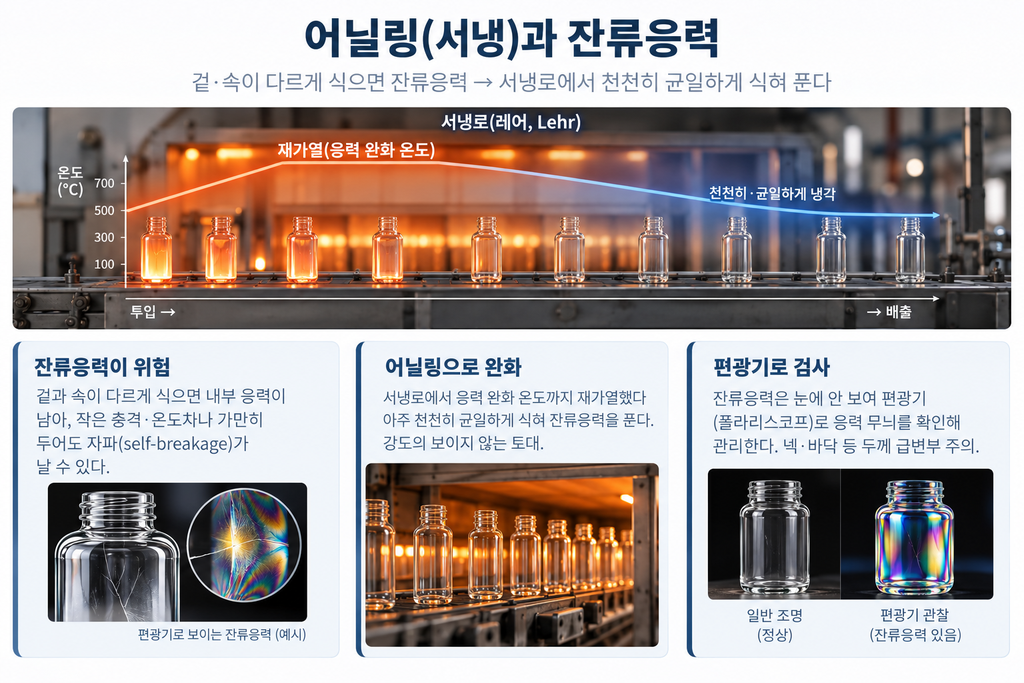
성형 직후의 유리는 겉과 속이 서로 다른 속도로 식으면서 내부에 잔류응력이 남습니다. 이 응력이 크면 나중에 작은 충격이나 온도 변화, 심지어 가만히 두어도 갑자기 깨지는 자파(self-breakage)가 생깁니다. 그래서 성형한 용기를 서냉로(레어, lehr)에 통과시켜 특정 온도까지 다시 올렸다가 아주 천천히 균일하게 식혀 잔류응력을 풀어 주는데, 이 공정이 어닐링(서냉)입니다. 어닐링이 부족하면 넥·바닥·두께가 급변하는 부위에 응력이 몰려 파손이 늘고, 데코(가열 공정)나 충전 시 열을 받으면 더 잘 깨집니다. 잔류응력은 눈에 보이지 않으므로 편광기(폴라리스코프)로 응력 무늬를 확인해 관리합니다. 정리하면 어닐링은 유리 강도의 보이지 않는 토대이며, 잔류응력 관리가 파손 클레임을 좌우합니다.
6. 후가공·데코
초자의 고급감은 유리 위에 입히는 데코에서 완성됩니다.
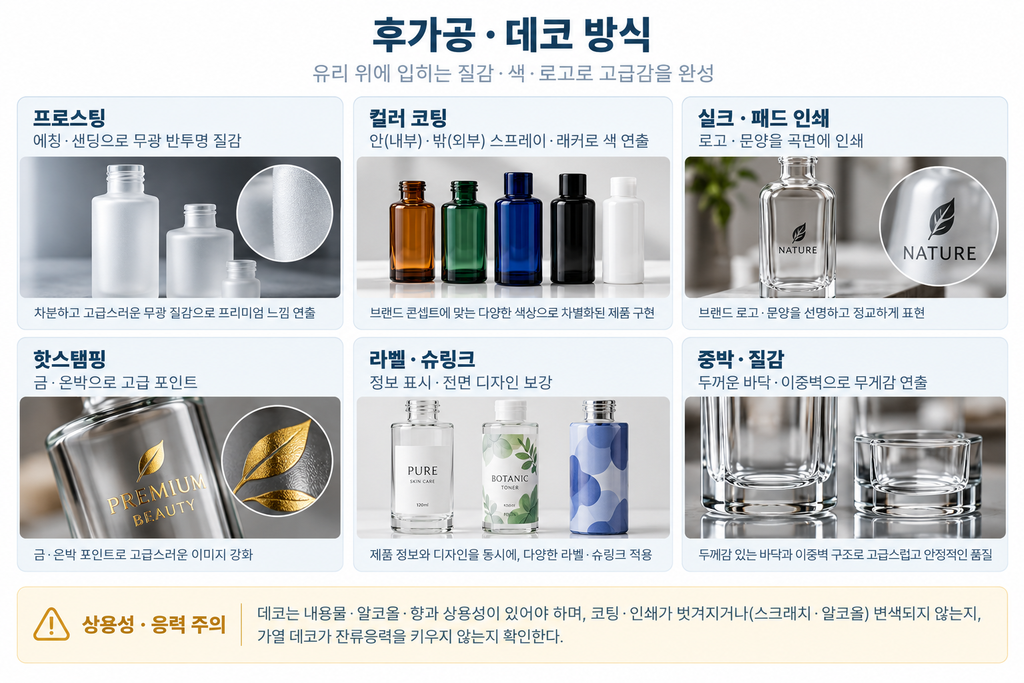
대표적인 것은 프로스팅(불산 에칭·샌딩으로 무광 반투명 질감), 컬러 코팅(안팎에 색을 입히는 스프레이·래커), 실크스크린·패드 인쇄(로고·문양), 핫스탬핑(금·은박), 그리고 라벨·슈링크입니다. 유리 안쪽을 색칠하는 내부 코팅은 겉을 투명하게 두면서 색을 내 고급스럽고, 바깥 코팅은 다양한 질감을 냅니다. 무게감 있는 두꺼운 바닥(중박)이나 이중벽 연출도 프리미엄 표현에 쓰입니다. 다만 데코는 내용물·알코올·향과 상용성이 있어야 하고, 코팅·인쇄가 벗겨지거나(스크래치·알코올) 변색되지 않는지, 가열 데코가 잔류응력을 키우지 않는지 확인해야 합니다. 정리하면 프로스팅·코팅·인쇄·핫스탬핑으로 질감을 내되, 내마모·상용성·응력 영향을 함께 검증합니다.
7. 부자재 결합 — 캡·펌프·스포이드·이너
유리병은 그 자체로 열고 닫히지 않으므로 부자재로 기능을 완성합니다.
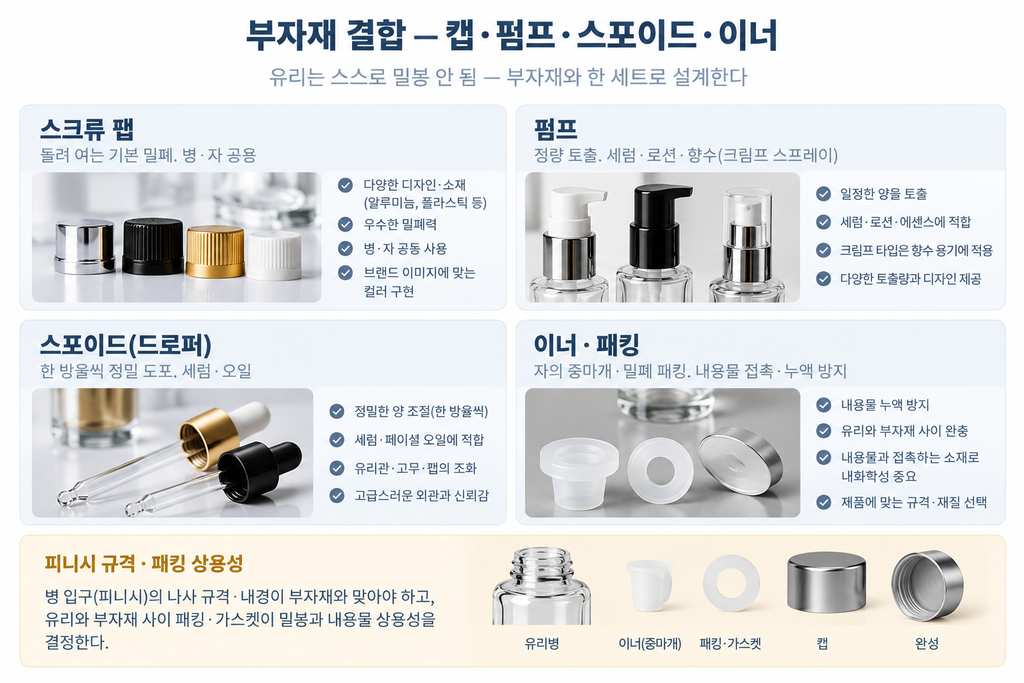
입구가 좁은 병에는 돌려 여는 캡, 정량 토출하는 펌프, 한 방울씩 떨어뜨리는 스포이드(드로퍼)를 결합합니다. 세럼·오일은 스포이드나 펌프가 흔하고, 향수는 크림프(압착)로 고정하는 스프레이 펌프를 씁니다. 입구가 넓은 자에는 스크류 캡과 함께, 내용물이 뚜껑에 닿지 않게 막는 이너(중마개)나 밀폐 패킹을 넣습니다. 병 입구(피니시)의 나사 규격과 내경이 부자재와 맞아야 하며, 유리와 부자재 사이의 패킹·가스켓이 밀봉과 내용물 상용성을 결정합니다. 정리하면 초자 용기는 캡·펌프·스포이드·이너와 한 세트로 설계해야 하고, 피니시 규격·패킹 상용성이 밀봉의 관건입니다.
8. 제형·용도에 따른 초자 선택
초자는 제형의 성격과 콘셉트, 빛 민감도에 맞춰 재질·형태를 고릅니다.
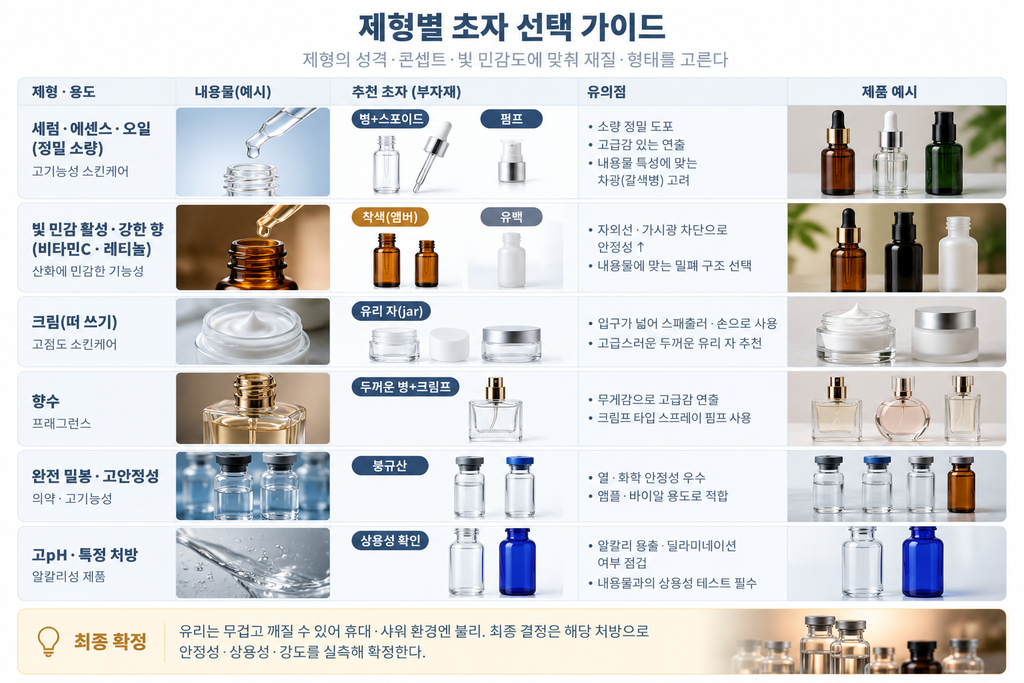
세럼·에센스·오일처럼 소량을 정밀하게 쓰는 고급 스킨케어는 스포이드나 펌프를 단 유리병이 잘 맞습니다. 비타민C·레티놀처럼 빛에 약한 활성이나 향이 강한 처방은 착색(앰버·그린) 유리나 유백 유리로 빛을 가려 안정성을 높입니다. 크림처럼 되직해 떠 쓰는 제형은 입구가 넓은 유리 자가 맞고, 향수는 두껍고 무게감 있는 병에 크림프 스프레이를 결합합니다. 열·화학적으로 까다롭거나 앰플처럼 완전 밀봉이 필요하면 붕규산 유리가 유리합니다. 다만 유리는 무겁고 깨질 수 있어 휴대·여행용이나 샤워 환경에는 부적합할 수 있고, 고pH·특정 처방에서는 유리 표면의 알칼리 성분이 미량 용출되거나 박리(딜라미네이션)될 수 있어 상용성 확인이 필요합니다. 정리하면 정밀 소량은 병+스포이드/펌프, 빛 민감·향은 착색·유백, 되직한 크림은 자, 완전 밀봉·고안정성은 붕규산이 기준이며, 최종 결정은 해당 처방으로 안정성·상용성을 실측해 확정합니다.
9. 장단점 — 유리와 플라스틱, 가격·무게까지
초자는 플라스틱 대비 장단점이 뚜렷해, 콘셉트와 예산에 맞춰 선택합니다.
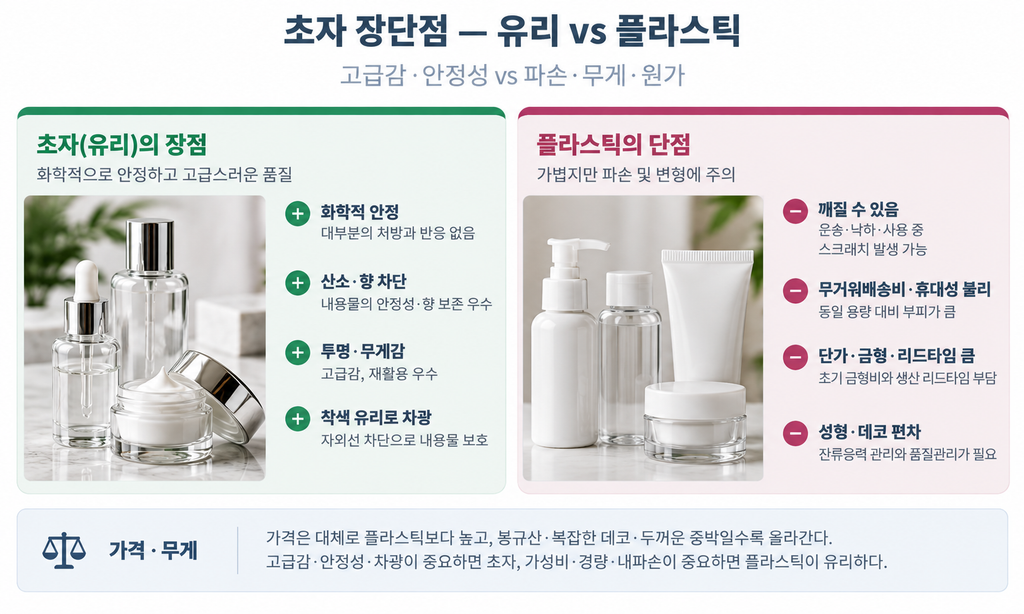
장점은 분명합니다. 유리는 화학적으로 안정해 대부분의 처방과 반응하지 않고, 산소·향 차단이 좋아 내용물 안정성과 향 보존에 유리하며, 투명함·무게감으로 고급감을 냅니다. 재활용성도 우수하고, 착색 유리로 차광까지 얻을 수 있습니다. 단점도 뚜렷합니다. 깨질 수 있어 운송·낙하·사용 중 파손 위험이 있고, 무거워 배송비·휴대성이 불리하며, 단가와 금형·리드타임이 플라스틱보다 큽니다. 성형·데코 편차(두께·무게·색)와 잔류응력 관리도 필요합니다. 가격만 보면 대체로 플라스틱보다 높고, 붕규산·복잡한 데코·두꺼운 중박일수록 올라갑니다. 정리하면 고급감·안정성·차광이 중요하면 초자, 가성비·경량·내파손이 중요하면 플라스틱이 유리하며, 브랜드 콘셉트와 유통 환경을 함께 보고 정합니다.
10. 클레임 유의점
초자는 부자재에서 비롯되는 클레임이 파손과 결합부, 상호작용에서 주로 나옵니다.
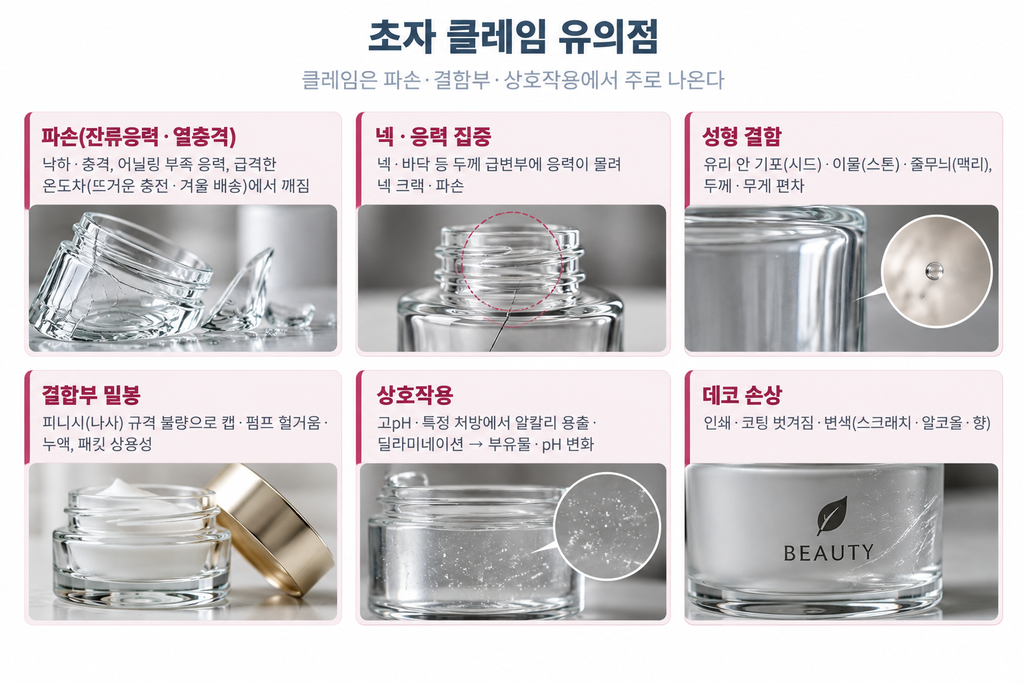
가장 잦은 것은 파손입니다. 운송·낙하·사용 중 충격이나, 어닐링 부족으로 남은 잔류응력, 넥·바닥 등 두께가 급변하는 부위의 응력 집중으로 깨지거나 넥 크랙이 생깁니다. 온도가 급변하면(뜨거운 충전, 겨울 배송) 열충격으로 깨지기도 합니다. 성형 결함으로는 유리 안의 기포(시드)·이물(스톤)·줄무늬(맥리)와 두께·무게 편차가 있습니다. 결합부에서는 피니시(나사) 규격 불량으로 캡·펌프가 헐거워 새거나, 패킹 상용성이 안 맞아 팽윤·누액이 납니다. 내용물과의 상호작용도 주의점인데, 고pH·특정 처방에서는 유리 표면 알칼리가 미량 용출되거나 얇은 박리(딜라미네이션)가 생겨 부유물·pH 변화가 나타날 수 있습니다. 데코가 벗겨지거나 변색되는 문제도 흔합니다. 정리하면 파손(잔류응력·열충격), 성형 결함, 결합부 밀봉, 상호작용, 데코 내구를 처방과 함께 검증해야 합니다.
11. 품질 검토
초자 품질은 실제 처방을 충전한 완제품으로, 사용과 유통 조건을 재현해 확인합니다.
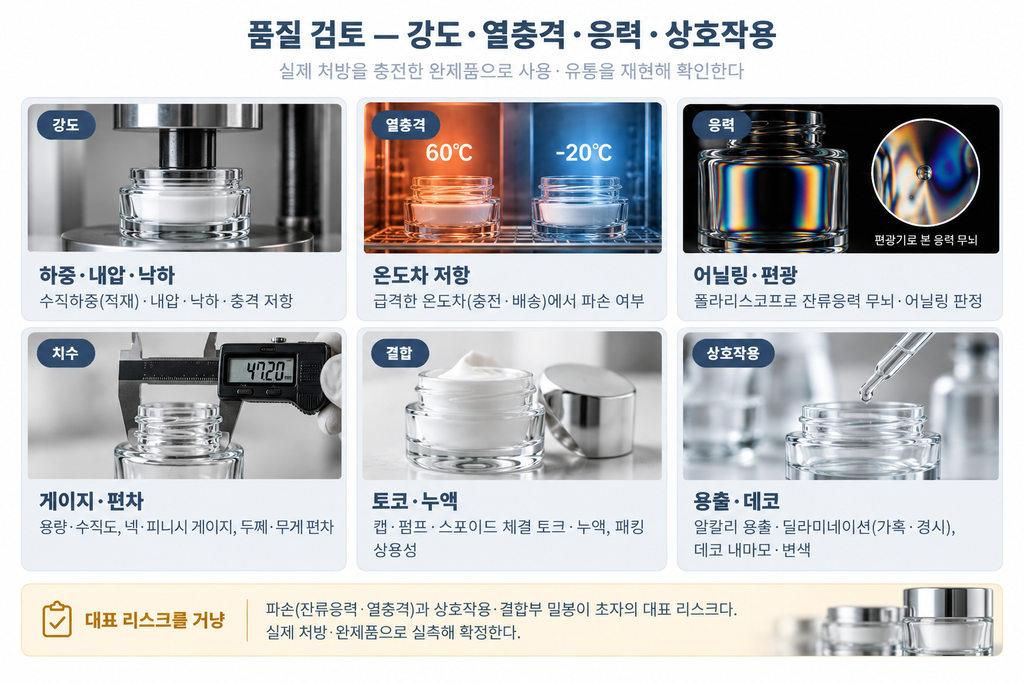
강도 면에서는 수직하중(적재), 내압, 낙하·충격을 보고, 열충격 시험으로 급격한 온도차에서 깨지지 않는지 확인합니다. 잔류응력은 편광기(폴라리스코프)로 응력 무늬를 보고 어닐링 상태를 판정합니다. 치수 면에서는 용량·수직도(기울기)와 넥·피니시(나사) 게이지, 두께·무게 편차를 봅니다. 밀봉·결합 면에서는 캡·펌프·스포이드의 체결 토크와 누액, 패킹 상용성을 확인합니다. 상호작용 면에서는 고pH·장기 보관에서 알칼리 용출·딜라미네이션·부유물·pH 변화가 없는지, 향·활성이 안정한지를 가혹·경시 시험으로 봅니다. 데코 면에서는 인쇄·코팅의 내마모(스크래치·알코올)와 변색을 봅니다. 무엇보다 파손(잔류응력·열충격)과 상호작용·결합부 밀봉이라는 대표 리스크를 겨냥해, 실제 처방·완제품으로 실측해 확정하는 것이 핵심입니다.
마무리
초자 용기는 유리 재질과 성형·서냉에서 성격이 갈립니다. 소다라임은 투명·가성비, 붕규산은 열·화학 내구, 유백은 무광 고급감, 착색 유리는 차광이 강점이고, 병은 블로우-블로우, 자는 프레스-블로우, 앰플은 튜빙으로 성형하며, 자동병은 대량·규격, 수동병은 소량·특수 형상에 갈립니다. 성형 뒤 어닐링으로 잔류응력을 풀어 주는 것이 강도의 보이지 않는 토대입니다. 유리는 화학 안정성·차단성·고급감·재활용이 장점이지만 파손·무게·원가가 약점이므로, 콘셉트·제형·유통 환경과 예산에 맞춰 고르는 것이 순서입니다. 그리고 클레임은 파손(잔류응력·열충격), 결합부 밀봉, 내용물과의 상호작용(용출·딜라미네이션)이 대표적이므로, 강도·열충격·어닐링·상용성을 실제 처방으로 검증하는 것이 핵심입니다.