목차
불량이 나면 현장은 두 갈래로 갈립니다. 한쪽은 불량품을 골라내고 급히 조건을 만져 그 순간을 넘깁니다. 다른 한쪽은 ‘왜 이 일이 일어났는가’를 끝까지 물어 원인을 뽑아냅니다. 전자는 오늘을 넘기지만 내일 같은 불량을 다시 만나고, 후자는 오늘은 더디지만 그 불량을 영원히 배웅합니다. 트러블슈팅은 ‘문제를 없애는 기술’이 아니라 ‘문제의 원인을 없애는 사고법’입니다.
이 장은 특정 제형의 불량을 다루지 않습니다. 대신 어떤 불량을 만나도 통하는 생각의 절차와 도구를 세웁니다 — 사실을 모으고(관찰), 원인을 넓게 펼치고(특성요인도), 깊게 파고들고(5 Why), 짐작을 증거로 바꾸고(검증), 고쳐서 굳히는(표준화) 다섯 걸음입니다. 17장에서 본 CAPA의 ‘근본 원인 분석’이 바로 이 장의 도구들로 이뤄집니다. 20장 이후의 모든 사례는 이 사고법 위에서 풀립니다.
19-1. 트러블슈팅이란 — 증상이 아니라 원인을 잡는다
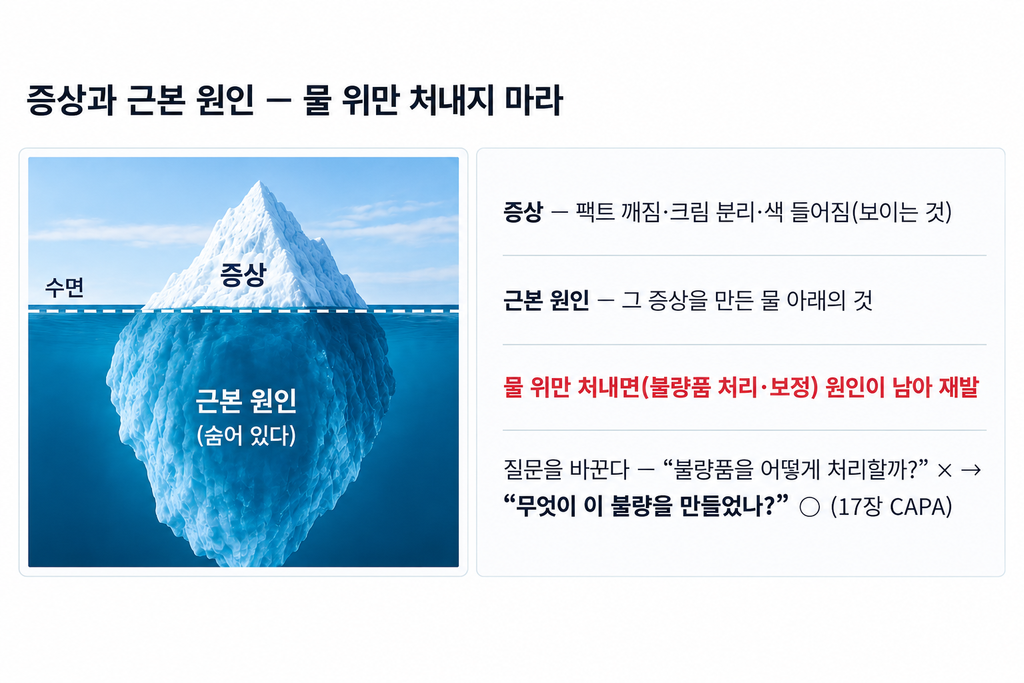
가장 먼저 구분할 것이 증상(symptom)과 원인(cause)입니다(그림 19-1). 눈에 보이는 것 — 팩트가 깨졌다, 크림이 분리됐다, 색이 틀어졌다 — 은 대개 증상입니다. 증상은 물 위로 드러난 빙산의 일각이고, 그것을 만든 원인은 물 아래 잠겨 있습니다. 트러블슈팅의 흔한 실패는 물 위만 쳐내는 것 — 깨진 팩트를 골라내고, 분리된 크림을 폐기하고, 틀어진 색을 보정하는 데서 멈추는 것입니다. 그러면 물 아래 원인은 그대로 남아 다음 배치에서 같은 증상을 다시 밀어 올립니다.
17장에서 CAPA를 이야기하며 ‘시정에서 멈추지 말라’고 한 것이 바로 이것입니다. 불량품을 처리하는 것(시정)은 급한 불 끄기일 뿐, 재발을 막으려면 물 아래의 근본 원인을 제거해야 합니다. 그래서 트러블슈팅의 첫 마음가짐은 질문을 바꾸는 것입니다 — “어떻게 이 불량품을 처리할까?”가 아니라 “무엇이 이 불량을 만들었는가?”로. 이 질문의 방향이 증상 대응과 근본 해결을 가릅니다.
19-2. 첫걸음 — 사실을 모은다
원인을 찾기 전에 해야 할 일이 있습니다. 사실을 모으는 것입니다(그림 19-2). 불량이 나면 마음이 급해 곧바로 ‘원인은 이것일 거야’라고 짐작부터 하기 쉬운데, 짐작은 사실 위에서만 쓸모가 있습니다. 근거 없는 짐작으로 조건을 만지면 멀쩡한 것까지 흔들어 문제를 키웁니다.
사실 수집에는 세 가지 렌즈가 있습니다. 첫째 육하원칙(5W1H) — 언제, 어디서, 어느 공정에서, 무엇이, 어떻게, 얼마나(빈도·범위) 일어났는가를 구체적으로 적습니다. ‘가끔 깨진다’가 아니라 ‘어제 오후 3호기에서 성형한 로트의 30%가 모서리부터 깨졌다’로 좁혀야 원인이 보입니다. 둘째 3현주의(三現主義) — 현장(現場)에 가서, 현물(現物)을 직접 보고, 현실(現實)을 확인합니다. 보고서만 읽고 원인을 추측하지 말고, 깨진 팩트를 손에 들고 라인을 직접 보라는 것입니다. 셋째 변화점(変化点) 관리 — ‘무엇이 달라졌는가’를 찾습니다. 어제까지 멀쩡하다가 오늘 문제라면, 그 사이 바뀐 것(원료 로트, 작업자, 설비 정비, 날씨·습도, 조건)이 유력한 용의자입니다. 여기에 재현 여부 — 같은 조건에서 다시 만들면 또 나는지 — 를 확인하면, 사실의 밑그림이 완성됩니다.
19-3. 5 Why — ‘왜’를 다섯 번 파고든다
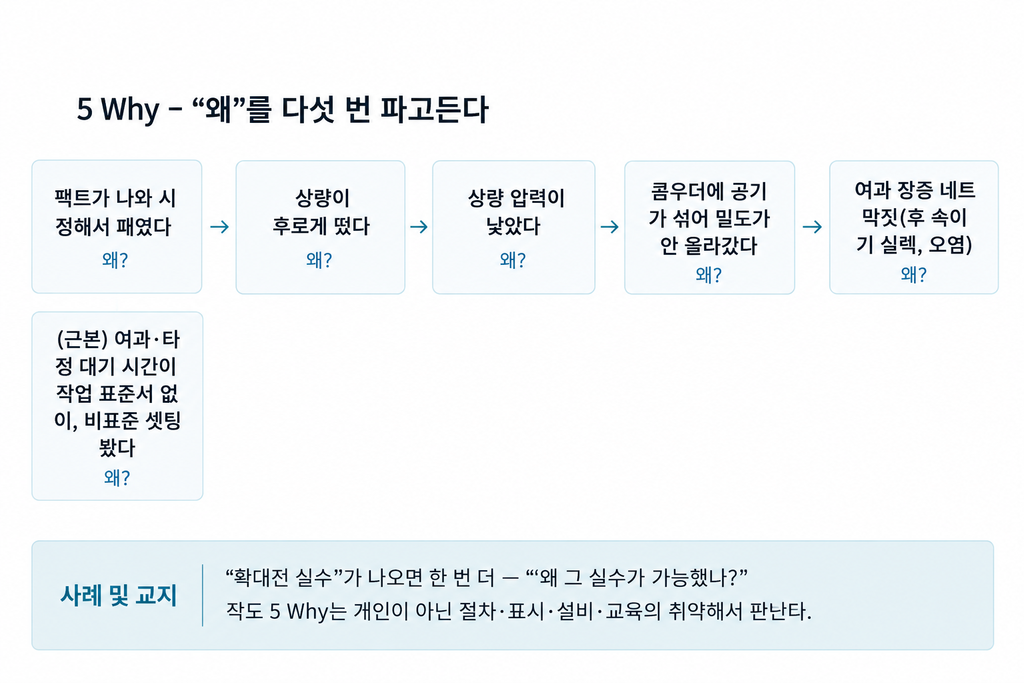
사실이 모였으면, 이제 원인을 향해 깊이 파고듭니다. 그 대표 도구가 5 Why입니다(그림 19-3). 방법은 단순합니다 — 문제에 ‘왜?’를 묻고, 그 답에 다시 ‘왜?’를 묻기를 반복해, 표면 원인을 넘어 근본 원인에 닿는 것입니다. 다섯 번은 정해진 횟수가 아니라 ‘충분히 깊이 내려가라’는 상징입니다.
예를 들어 보겠습니다. 문제: 팩트가 낙하 시험에서 깨졌다. 왜? — 성형이 무르게 됐다. 왜 무르게 됐나? — 성형 압력이 낮았다. 왜 압력이 낮았나? — 파우더에 공기가 많아 눌러도 밀도가 안 올랐다. 왜 공기가 많았나? — 여과 직후 바로 타정했다(‘숨 죽이기’를 건너뛰었다, 5장). 왜 건너뛰었나? — 여과-타정 사이 대기 시간이 작업 표준에 없어, 바쁘면 생략됐다. 여기서 멈춥니다 — 근본 원인은 ‘작업자의 실수’가 아니라 ‘표준에 대기 시간이 규정되어 있지 않았다’는 시스템의 허점입니다.
이 예가 5 Why의 핵심을 보여 줍니다 — 사람 탓에서 멈추지 말 것. ‘작업자가 실수했다’는 답이 나오면, 거기서 한 번 더 물어야 합니다. ‘왜 그 실수가 가능했는가?’ 좋은 5 Why는 거의 언제나 개인의 잘못이 아니라 절차·표시·설비·교육의 허점에서 끝납니다. 그래야 사람을 바꾸지 않고도 문제를 막을 대책(표준에 대기 시간 명시)이 나옵니다.
19-4. 특성요인도 — 원인을 갈래로 펼친다
5 Why가 한 갈래를 깊이 파는 도구라면, 특성요인도는 원인 후보를 넓게 펼치는 도구입니다(그림 19-4). 물고기 뼈를 닮아 피시본(fishbone) 다이어그램, 고안자의 이름을 따 이시카와 다이어그램이라고도 합니다. 오른쪽 머리에 ‘문제(특성)’를 두고, 등뼈에서 뻗은 큰 가시마다 원인의 큰 갈래를 답니다.
그 큰 갈래를 빠짐없이 나누는 틀이 4M입니다 — 사람(Man)·설비(Machine)·재료(Material)·방법(Method). 필요하면 여기에 측정(Measurement)·환경(Environment)을 더해 6M으로 봅니다. 예컨대 색차 불량이라면, 사람(숙련·교육), 설비(믹서 선속도·마모), 재료(색소 로트·입도), 방법(투입 순서·혼합 시간), 측정(색차계 교정·표준광원), 환경(습도·조명)으로 갈래를 펼치고, 각 갈래 아래 다시 잔가지로 세부 원인을 답니다.
특성요인도의 가치는 ‘빠뜨리지 않게’ 해 준다는 데 있습니다. 급하면 눈에 띄는 한두 원인(대개 ‘작업자’나 ‘원료’)에만 매달리기 쉬운데, 4M/6M의 틀로 강제로 갈래를 펼치면 미처 생각 못 한 후보(측정기 오류, 환경 변화)까지 시야에 들어옵니다. 넓게 펼친 뒤, 데이터와 변화점으로 유력한 갈래를 좁혀 갑니다.

19-5. 두 도구를 함께 — 펼치고, 파고든다
특성요인도와 5 Why는 경쟁 도구가 아니라 짝을 이루는 도구입니다(그림 19-5). 하나는 넓이를, 다른 하나는 깊이를 담당하기 때문입니다. 순서로 보면 이렇습니다 — 먼저 특성요인도로 원인 후보를 넓게 펼치고(넓이), 사실·데이터·변화점으로 그중 유력한 후보를 골라낸 뒤, 그 후보에 5 Why로 깊이 파고들어(깊이) 근본 원인에 닿습니다.
넓이 없이 깊이만 파면, 애초에 엉뚱한 갈래를 파고들어 헛수고할 수 있습니다(용의자를 잘못 지목). 깊이 없이 넓이만 펼치면, 후보만 잔뜩 늘어놓고 진짜 원인에는 닿지 못합니다(수박 겉핥기). 그래서 좋은 트러블슈팅은 ‘넓게 펼쳐 좁히고, 좁힌 것을 깊게 판다’는 리듬을 탑니다. 특성요인도로 지도를 그리고, 5 Why로 그 지도의 한 지점을 끝까지 파 내려가는 것입니다.
19-6. 원인 검증 — 짐작을 증거로 바꾼다
5 Why로 찾은 ‘근본 원인’은 아직 가설입니다. 그럴듯해 보인다고 바로 대책을 세우면, 엉뚱한 곳을 고치고 문제는 그대로 남을 수 있습니다. 그래서 반드시 검증을 거쳐 짐작을 증거로 바꿉니다(그림 19-6).
가장 확실한 검증은 원인을 껐다 켜 보는 것입니다. 지목한 원인을 제거했을 때 증상이 사라지고, 그 원인을 다시 넣었을 때 증상이 재현되면, 그것이 진짜 원인입니다. 예의 팩트 사례라면, ‘숨 죽이기(대기 시간)’를 지켜 만든 것은 안 깨지고, 일부러 생략한 것은 다시 깨진다면 원인이 확정됩니다. 여기에 정상 배치와 불량 배치의 비교(무엇이 다른가), 참고품과의 대조(15장), 배치 기록의 추적(17장)이 증거를 보탭니다.
검증에서 늘 경계할 것이 상관관계와 인과관계의 혼동입니다. 두 가지가 함께 나타난다고 해서 하나가 다른 하나의 원인인 것은 아닙니다 — 습도가 높은 날 불량이 많았다고 습도가 원인이라 단정하기 전에, 그날 원료 로트나 작업자도 함께 바뀌지 않았는지 봐야 합니다. 검증은 ‘그럴듯함’을 ‘틀림없음’으로 바꾸는 절차이고, 이 절차를 건너뛴 대책은 도박입니다.
19-7. 대책과 표준화 — 고치고 굳힌다
원인이 확정되면 대책을 세웁니다. 대책에는 두 층이 있습니다(그림 19-7). 임시(응급) 대책은 당장의 피해를 막는 것(전수검사·해당 로트 격리)이고, 항구(근본) 대책은 원인을 제거해 재발을 막는 것입니다. 임시 대책으로 급한 불을 끄되, 반드시 항구 대책까지 가야 트러블슈팅이 끝납니다 — 임시에서 멈추면 17장에서 경계한 ‘시정에서 멈추기’가 됩니다.
항구 대책의 완성은 표준화입니다. 찾아낸 해법을 그 사람의 머릿속이 아니라 표준(SOP)에 새겨 누가 해도 그렇게 되도록 만드는 것입니다. 예의 사례라면 ‘여과-타정 사이 최소 대기 시간’을 작업 표준에 명시하고 교육하는 것이 표준화입니다. 이 과정은 17장의 변경관리와 CAPA로 이어집니다 — 표준을 바꾸니 변경관리를 거치고, 재발 방지 대책이니 CAPA로 기록·관리합니다. 여기에 두 가지를 더합니다. 하나는 수평 전개 — 같은 문제가 생길 수 있는 다른 라인·다른 제품에도 대책을 넓히는 것입니다(한 곳에서 배운 것을 모두에게). 다른 하나는 유효성 확인 — 대책 뒤에 정말로 재발하지 않는지 일정 기간 지켜보는 것입니다. 고치는 것으로 끝이 아니라, 고친 것을 굳히고 넓히고 확인해야 문제가 진짜로 사라집니다.
19-8. 트러블슈팅의 태도 — 사람이 아니라 프로세스를 본다
도구보다 중요한 것이 태도입니다(그림 19-8). 트러블슈팅이 자꾸 실패하는 조직에는 공통점이 있습니다 — 범인을 찾습니다. “누가 그랬어?”라고 물으면, 사람들은 문제를 숨기고 서로를 탓하며, 진짜 원인은 지하로 숨습니다. 반대로 잘하는 조직은 원인을 찾습니다. “무엇이 이걸 가능하게 했지?”라고 물으면, 사람들은 문제를 드러내고 함께 원인을 파고, 시스템이 배웁니다. 5 Why가 ‘사람 탓’에서 멈추면 안 되는 이유도 여기에 있습니다.
그래서 좋은 트러블슈팅 문화는 세 가지를 지닙니다. 첫째 비난 없는 태도(no-blame) — 사람을 벌하는 대신 프로세스를 고칩니다. 17장에서 ‘일탈은 숨기지 말고 기록하라’고 한 것이 이 문화의 다른 이름입니다. 둘째 기록과 공유 — 한 번 겪은 문제와 그 해결을 기록으로 남겨 조직의 자산으로 만듭니다(25장의 사례집이 그 결실입니다). 같은 문제로 두 번 헤매지 않으려면, 개인의 경험을 조직의 기억으로 바꿔야 합니다. 셋째 예방으로의 전환 — 터진 문제를 잘 푸는 데서 나아가, 아직 터지지 않은 문제를 미리 없애는 쪽(예방조치, 17장)으로 무게를 옮깁니다.
정리하면 트러블슈팅은 증상이 아니라 원인을, 짐작이 아니라 사실을, 사람이 아니라 프로세스를 보는 사고법입니다. 사실을 모아, 넓게 펼치고(특성요인도) 깊게 파고들어(5 Why), 증거로 검증하고, 고쳐서 표준으로 굳히는 다섯 걸음 — 이것이 어떤 불량 앞에서도 흔들리지 않는 뼈대입니다. 다음 20장부터는 이 사고법을 손에 쥐고, 제형별·상황별 실제 불량의 현장으로 들어갑니다. 그 첫 무대는 우리가 1부터 걸어온 그 출발점 — 파우더·성형 제품의 불량입니다.
트러블슈팅 관련 글 더 보기
- 전체 목차: 메이크업 생산기술 전체 목차
- 이전 장: 18장. 안정성 시험의 이해
- 다음 장: 20장. 파우더·성형 제품 불량 사례 — 크랙·박리·발색 편차·이물
- 참고 기관: 식품의약품안전처