목차
19장에서 세운 사고법 — 증상이 아니라 원인을, 넓게 펼쳐(특성요인도) 깊게 파고(5 Why), 증거로 검증해 표준으로 굳힌다 — 을 이제 실제 불량에 대어 봅니다. 그 첫 무대는 우리가 5·6장에서 만든 파우더·성형 제품(팩트·아이섀도·블러셔)입니다. 이 계열의 불량은 화려하지 않지만 끈질기고, 대부분 공기·바인더·압력·입도·습기라는 몇 개의 뿌리에서 갈라져 나옵니다. 그 뿌리를 알면, 겉으로 달라 보이는 여러 불량이 사실은 한 가족임이 보입니다.
이 장은 각 불량을 증상 → 유력 원인(4M로 펼침) → 대책의 틀로 짚습니다. 앞 장들에서 이미 원리를 다뤘으니(5장의 선속도·조색·숨 죽이기, 6장의 성형), 여기서는 그 원리가 어디서 어긋나면 어떤 불량으로 나타나는지를 거꾸로 읽는 연습입니다.
20-1. 파우더·성형 불량의 지도 — 네 갈래와 공통 뿌리
파우더·성형 불량은 크게 네 갈래로 묶입니다(그림 20-1). 첫째 성형 강도 계열 — 크랙(갈라짐)·박리(층 분리)·낙하 깨짐입니다. 둘째 색 계열 — 발색 편차(색이 옅거나 틀어짐)·얼룩·배치 간 색차입니다. 셋째 청결 계열 — 이물(금속·모발·섬유·가루 뭉침)입니다. 넷째 표면 계열 — 성형천 자국·볼록 솟음·백화(유분 배임) 등입니다.
겉모습은 제각각이지만, 이들을 만드는 뿌리는 몇 개로 수렴합니다. 공기(여과 후 숨을 안 죽여 갇힌 공기), 바인더(양·분포·분무 상태), 압력(성형 압력의 세기와 균일함), 입도·분산(색소가 곱고 고르게 퍼졌는가), 습기(현장 습도와 함수율)입니다. 그래서 파우더 불량을 만나면, 증상을 이 다섯 뿌리에 대어 보는 것이 진단의 지름길입니다 — “이건 공기 문제인가, 바인더 문제인가, 압력인가, 분산인가, 습기인가?” 이 물음이 특성요인도의 갈래를 대신합니다.
20-2. 크랙 — 공기와 압력의 싸움
증상: 성형된 팩트·섀도 표면이나 내부에 금이 갑니다. 성형 직후에는 멀쩡해 보이다가 다음 날 갈라지기도 하고, 각인(음각·양각)의 모서리부터 금이 시작되기도 합니다.
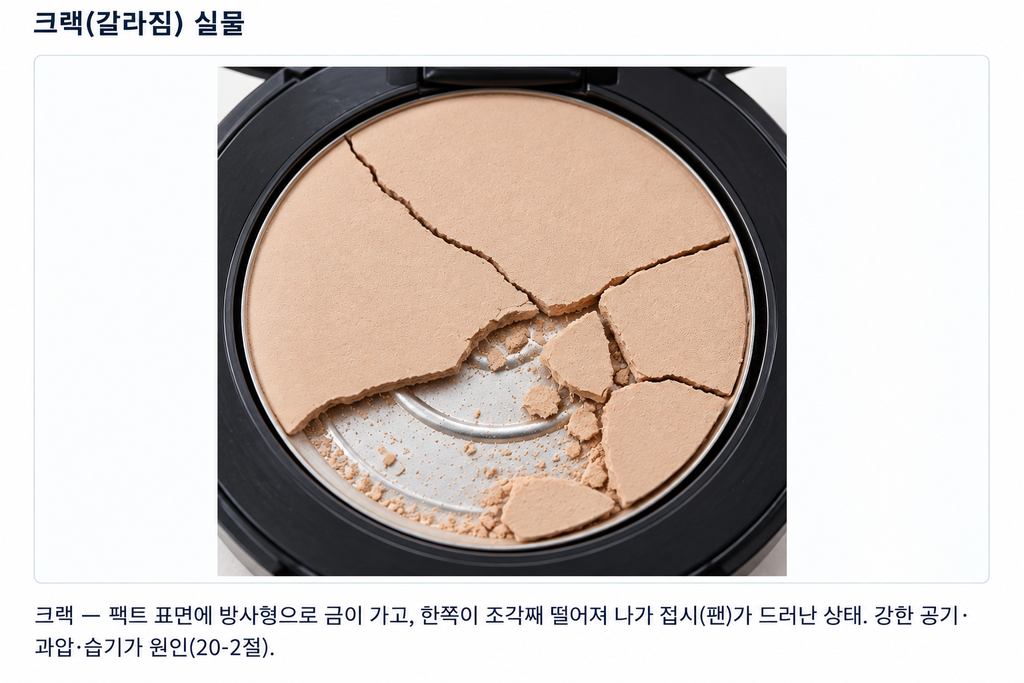
유력 원인: 크랙의 첫 번째 용의자는 갇힌 공기입니다. 5장에서 강조한 ‘숨 죽이기’를 건너뛰고 여과 직후 바로 타정하면, 가루 속 공기가 눌린 채 갇혔다가 시간이 지나며 부풀어 금을 만듭니다. 두 번째는 과도한 압력입니다. 타정이 잘 안 된다고 압력만 계속 올리면, 다음 날 내용물 중앙이 볼록 솟거나 금이 갑니다(5장). 세 번째는 각인 설계로, 각인이 너무 높거나 뾰족하면(너비 대비 높이 1 이상, 각도 60° 이상) 그 부분에 공기가 갇혀 금이 갑니다(6장). 네 번째는 바인더 부족·불균일로, 가루를 뭉쳐 줄 결합제가 모자라거나 고르지 않으면 조직이 약해 갈라집니다. 다섯째는 습기로, 습한 가루는 성형 후 표면 얼룩과 함께 크랙을 부릅니다.
대책: 원인의 순서를 거꾸로 밟습니다. 여과는 타정 하루 전에 미리 해 숨을 죽이고, 타정이 안 되면 압력을 올리는 대신 재여과하거나 분쇄합니다(그래도 안 되면 프레스 에이드 소량 보정). 금형에는 에어홀(0.1mm 방사형)을 두고, 각인은 너비 대비 높이 1 미만·각도 60° 미만으로 설계합니다. 바인더는 방사형 노즐로 균일 분무하고, 현장 습도는 70% 미만으로 관리합니다. 크랙은 대개 ‘압력을 더 올리고 싶은 유혹’을 참고 공기를 빼는 쪽으로 방향을 잡을 때 풀립니다.
20-3. 박리 — 켜켜이 뜯기는 이유
증상: 성형물이 층으로 뜨거나, 표면이 얇게 벗겨져 퍼프에 묻어납니다. 사용 중 위층만 떨어져 나가기도 합니다.
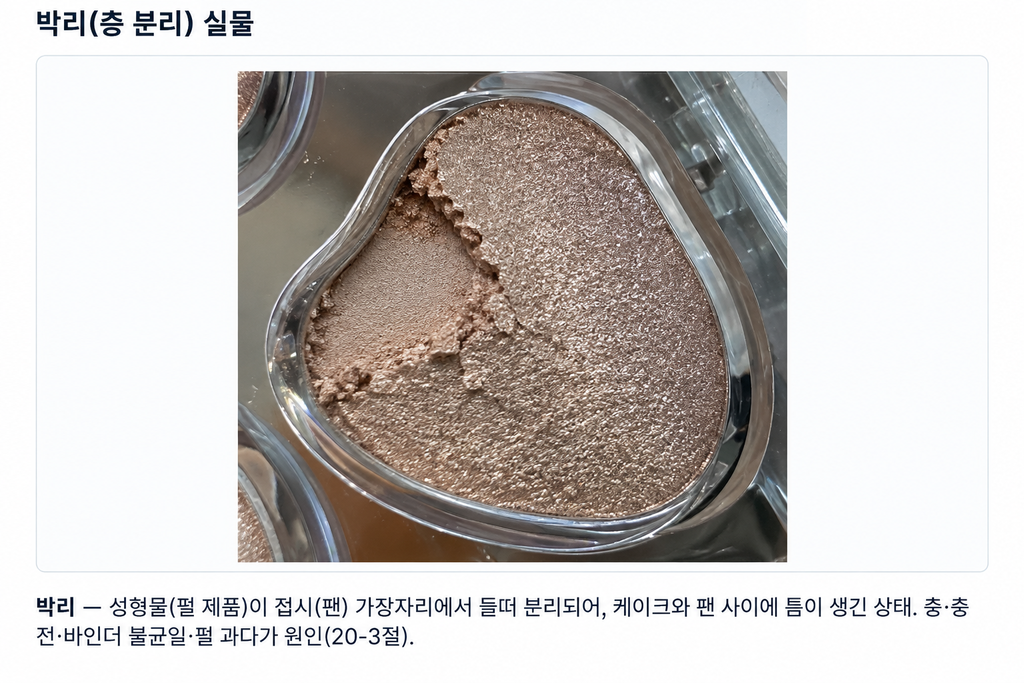
유력 원인: 박리의 대표 원인은 층이 생기는 충전입니다. 파우더를 한 번에 고르게 채우지 않고 나눠 넣거나 충전 밀도가 위아래로 다르면, 그 경계가 층이 되어 뜯깁니다. 두 번째는 바인더 분포 불균일로, 오일 바인더가 부위마다 다르게 묻으면(특히 기벽에 뭉치거나 특정 층에 몰리면) 결합력이 층마다 달라 박리가 생깁니다. 세 번째는 압력 편차로, 성형면 전체에 압력이 고르게 걸리지 않으면 약한 부위가 벗겨집니다. 네 번째는 펄 과다입니다 — 판상인 펄이 많으면 층을 이루기 쉬워, 그 면을 따라 미끄러지듯 박리됩니다. 다섯째는 표면 오염·이형 문제로, 성형천에 이전 내용물이 묻어 있거나 이형이 나쁘면 표면층이 딸려 나갑니다.
대책: 균일 충전이 핵심입니다 — 파우더를 고르게 채우고 밀도 편차를 줄입니다. 바인더는 5장에서 본 대로 방사형 노즐로 중앙을 향해 균일 분무하고 기벽에 뭉친 것은 긁어 내립니다. 성형 압력이 면 전체에 고르게 걸리도록 금형·펀치 상태를 점검하고, 펄이 많은 처방은 성형 조건을 별도로 잡습니다. 성형천은 정전기 대전방지·통기성 제품을 쓰고, 오염된 천은 교체해 표면 딸림을 막습니다(5장).
20-4. 발색 편차 — 색이 옅거나, 틀어지거나, 배치마다 다르거나
증상: 발색이 약해 색이 옅게 나오거나, 표준과 색조가 틀어지거나, 부위마다 얼룩이 지거나, 어제 배치와 오늘 배치의 색이 다릅니다. 색조 제품에서 가장 치명적인 불량입니다.

유력 원인: 색은 여러 뿌리에서 흔들립니다(특성요인도의 진가가 드러나는 대목입니다). 재료 — 색소 로트가 바뀌며 입도·발색력이 달라졌을 수 있습니다(같은 색소명이라도 로트가 다르면 색이 다릅니다, 2장). 설비 — 혼합기의 선속도가 규정(32 m/s)에서 벗어나면 발색이 약해지거나(너무 낮음) 채도가 칙칙해집니다(너무 높아 표면 개질, 5장). 방법 — 색소 분산(해쇄)이 부족하면 발색이 죽고, 조색을 2~3회·15분을 넘겨 반복하면 채도가 떨어지며, 초기 색소를 데이터의 90% 넘게 넣어 색이 한번 넘어가면 되돌리기 어렵습니다(5장). 측정 — 색차계 교정이나 표준광원이 어긋나면 판정 자체가 틀립니다. 표준품 — 기준 표준품이 변색됐으면 모든 배치가 어긋납니다.
대책: 배치 간 색을 잡는 열쇠는 ‘처음부터 똑같이’입니다 — 원료 로트·투입량·선속도·혼합 시간·조색 횟수를 매 배치 동일하게 재현합니다. 조색은 5장 원칙대로 초기 색소 90%까지·발색 90% 지점(약 6분)에서·2~3회 15분 이내로 하고, 최종 판정은 표준광원 아래에서 표준품과 견주며 색차계(ΔE)로 뒷받침합니다(14장). 발색이 약하면 분산(해쇄)과 선속도를, 얼룩이면 혼합 균일성(기벽 긁기)을, 배치 간 편차면 로트와 조건의 재현성을 되짚습니다. 색 편차의 더 깊은 관리는 24장에서 이어집니다.
20-5. 이물 — 섞여 들어온 것들
증상: 성형면이나 내용물 속에 금속 조각, 머리카락·섬유, 검은 점, 굳은 가루 뭉침, 다른 색 알갱이가 보입니다. 눈에 띄면 즉시 불량이고, 소비자에게 가면 클레임이 됩니다.
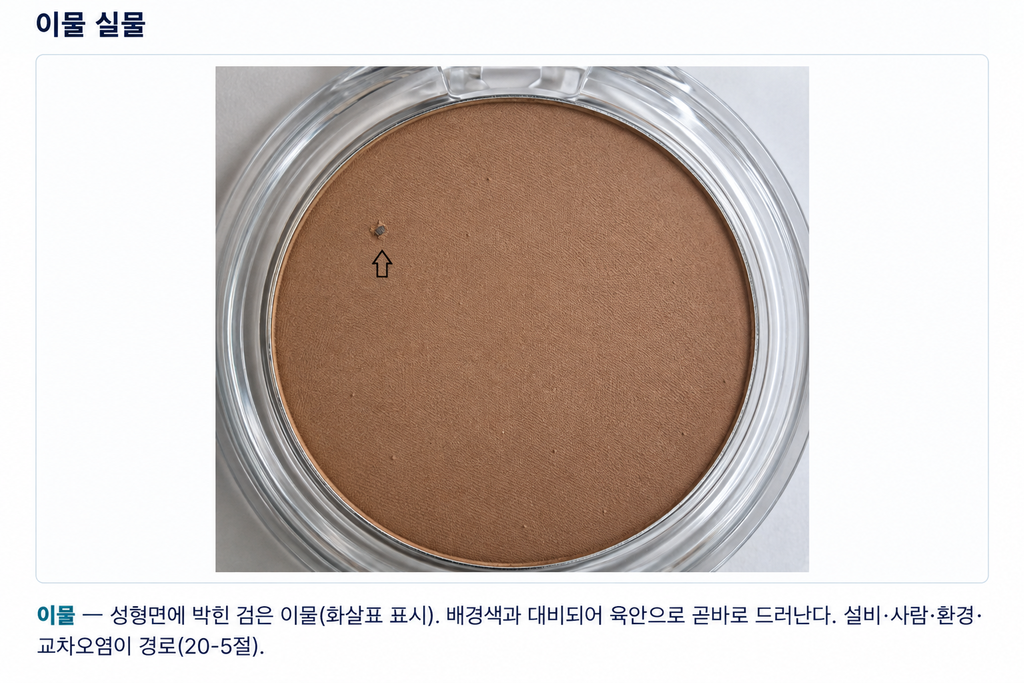
유력 원인: 이물은 어디서 들어왔는가로 원인을 나눕니다. 설비 — 아토마이저·믹서에서 나온 미세 금속(마모·볼트 풀림), 세척되지 않은 설비의 잔류물입니다. 사람 — 모발·섬유·피부 각질, 장신구 조각입니다(16장). 환경 — 공기 중 먼지, 벌레입니다. 재료 — 원료 자체의 이물이나 굳은 덩어리(해쇄 안 된 뭉침)입니다. 교차오염 — 다른 색·펄이 섞여 든 알갱이입니다(펄 판상이 설비 틈에 남았다가 무펄 제품에 섞임, 8장).
대책: 이물은 거르고·막고·나눈다로 대응합니다. 여과와 자석으로 이물과 금속을 걸러 내고(5장), 설비는 마모·풀림을 점검하고 세척 상태를 확인합니다(16장 청소필). 작업자 위생(복장·모자·장갑)으로 모발·섬유를 막고, 집진·석션으로 분체 비산과 먼지를 잡습니다. 교차오염은 라인 클리어런스와 전용화로 막습니다 — 펄/무펄 설비 분리가 대표적입니다(8·16장). 이물은 ‘발견해 골라내는 것’보다 애초에 들어올 길을 막는 것이 원칙입니다.
20-6. 표면 불량 모음 — 자국·볼록·백화
크랙·박리만큼 눈에 띄지는 않지만 상품성을 떨어뜨리는 표면 불량들이 있습니다(그림 20-6).
첫째 성형천 자국입니다. 성형천의 직조 무늬가 표면에 찍히거나, 정전기로 천에 묻은 내용물이 다음 제품에 자국을 남깁니다. 원인은 성형천의 재질·통기성 부적, 정전기, 오염이며, 대책은 트윌 재질·정전기 대전방지·통기성 천을 쓰고 오염 시 교체하는 것입니다(5장). 둘째 볼록 솟음(익일 팽창)입니다. 타정이 안 된다고 압력을 계속 올리면 다음 날 내용물 중앙이 볼록 올라옵니다 — 갇힌 공기가 시간이 지나 밀어 올린 것입니다. 대책은 압력을 올리는 대신 재여과·분쇄입니다(5장). 셋째 백화·유분 배임입니다. 오일 바인더가 표면으로 배어 나오거나 습기·온도로 표면이 뿌옇게 변하는 것으로, 바인더 양·분포와 습도·온도 관리로 다스립니다.
이 표면 불량들은 대개 크랙·박리와 같은 뿌리(공기·바인더·압력·습기)에서 갈라져 나옵니다. 그래서 성형 강도가 잘 잡히면 표면 불량도 함께 줄어드는 경우가 많습니다.
20-7. 예방 관리 — 불량을 미리 막는 수치와 습관
지금까지의 불량은 대부분 몇 개의 관리 수치와 습관을 지키면 애초에 생기지 않습니다(그림 20-7). 19장에서 강조한 ‘예방으로의 전환’을 파우더 현장의 언어로 정리하면 이렇습니다.
환경: 현장 습도 70% 미만, 파우더 자유 함수율 2% 미만, 색소·펄 차광 보관(5장). 혼합·분산: 혼합기 최대 선속도 32 m/s(설비 용량 달라도 선속도로 관리), 아토마이저 헤더-라이너 간극 1~1.5mm, 기벽 긁기로 균일 혼합(5장). 조색: 초기 색소 데이터의 90%까지, 발색 90% 지점(약 6분)에서 조색, 총 2~3회·15분 이내(5장). 성형: 여과는 타정 하루 전(숨 죽이기), 에어홀 0.1mm 방사형, 각인 높이<너비·각도<60°, 성형천은 트윌·대전방지·통기성(5·6장). 검사(자주검사): 무게 5~10분 간격, 경도는 모니터링, 낙하 테스트는 1시간마다 ‘본 용기’에 넣어 실시(5장). 펄/무펄 설비 분리(8장).
이 수치들은 특별한 비법이 아니라, 앞 장들에서 반복해 만난 기본입니다. 그러나 바로 그 기본이 무너진 자리에서 크랙·박리·발색편차·이물이 시작됩니다. 불량 사례를 외우기보다 이 수치를 지키는 것이 가장 값싼 트러블슈팅입니다.
20-8. 트러블슈팅 요약 — 증상에서 대책까지 한눈에
마지막으로, 이 장의 불량을 19장의 사고법으로 한 장에 정리합니다(그림 20-8). 현장에서 불량을 만나면, 이 표를 따라 증상 → 유력 원인 → 대책의 순서로 짚되, 반드시 19장의 원칙을 함께 적용합니다 — 사실을 모으고(어느 호기·어느 로트·언제부터), 변화점을 찾고, 원인을 검증한 뒤(껐다 켜 보기), 표준으로 굳히는 것입니다.
요약하면 이렇습니다. 크랙이면 공기(숨 죽이기)·압력·각인을, 박리면 균일 충전·바인더 분포·펄을, 발색 편차면 색소 로트·선속도·분산·조색 원칙·표준품을, 이물이면 여과·자석·설비·위생·교차오염을, 표면 불량이면 성형천·과압·습기를 되짚습니다. 그리고 이 모든 것에 앞서, ‘무엇이 달라졌는가(변화점)’를 먼저 묻는 것이 가장 빠른 길입니다.
파우더·성형은 색조 생산의 출발점이자, 불량의 뿌리가 가장 선명하게 드러나는 제형입니다. 그 뿌리 — 공기·바인더·압력·입도·습기 — 를 손에 쥐면, 다음 장의 유화 제품처럼 전혀 다른 제형의 불량 앞에서도 같은 사고법으로 침착하게 접근할 수 있습니다. 다음 21장에서는 물과 기름의 세계, 유화 제품의 불량 — 분리·점도 이상·색 분리·변색 — 으로 넘어갑니다.
파우더 관련 글 더 보기
- 전체 목차: 메이크업 생산기술 전체 목차
- 이전 장: 19장. 트러블슈팅의 사고법 — 원인 추적 방법론(5 Why, 특성요인도)
- 다음 장: 21장. 유화 제품 불량 사례 — 분리·점도 이상·색 분리·변색
- 참고 기관: 식품의약품안전처