목차
20장에서 파우더·성형 불량을 다뤘다면, 이번 21장은 물과 기름의 세계 — 유화 제품(리퀴드·크림 파운데이션, BB·CC, 쿠션)의 불량입니다. 7장에서 유화를 ‘섞이지 않는 둘을 섞어, 같은 온도 이력으로 매번 똑같이 굳혀 내는 재현의 공정’이라 했는데, 유화 불량은 대부분 그 재현이 어긋난 자리에서 생깁니다.
파우더 불량의 뿌리가 공기·바인더·압력이었다면, 유화 불량의 뿌리는 유화 안정성(유화제·입자 크기)·온도 이력·전단(교반)·pH·투입 순서·산화·보관입니다. 겉으로는 분리·점도 이상·색 분리·변색으로 달라 보여도, 이 뿌리들을 대어 보면 원인이 좁혀집니다. 이 장도 20장처럼 증상 → 유력 원인(4M로 펼침) → 대책의 틀로 짚고, 19장의 사고법(변화점 먼저·원인 검증·표준화)을 함께 적용합니다.
21-1. 유화 불량의 지도 — 네 갈래와 공통 뿌리
유화 불량은 크게 네 갈래입니다(그림 21-1). 첫째 분리 — 물과 기름이 다시 갈라져 층이 지거나 오일이 뜨고 물이 배어 나옵니다(유화 제품의 대표 불량). 둘째 점도 이상 — 규격보다 되거나 묽고, 배치마다 점도가 다르며, 시간이 지나며 변합니다. 셋째 색 분리·색 얼룩 — 색소가 떠오르거나 부위마다 얼룩이 지고 도포 시 색이 뭉칩니다. 넷째 변색 — 시간·빛·열에 색이 누렇게 또는 어둡게 변합니다. 여기에 기포·경도 경시 하락·이수(離水) 같은 곁가지가 더해집니다.
이 불량들의 공통 뿌리는 일곱입니다 — 유화 안정성(유화제 종류·양, 유화 입자의 곱기), 온도 이력(가열·유화·냉각·후투입·배출 온도), 전단(호모믹서 RPM), pH, 투입 순서(특히 왁스 용해 후 색소, 후투입 성분), 산화·방부(변색·변취의 뿌리), 보관·용기(온도 충격·빛·증발)입니다. 유화 불량을 만나면 이 일곱에 증상을 대어 봅니다 — “유화가 무른가(입자), 온도 이력이 어긋났나, 전단이 부족·과했나, pH인가, 투입 순서인가, 산화인가, 보관인가?” 7장의 원리가 여기서 진단의 체크리스트가 됩니다.
21-2. 분리 — 물과 기름이 다시 갈라진다
증상: 시간이 지나며 유화가 깨져 층이 집니다. 오일이 위로 뜨거나(크리밍), 무거운 성분이 가라앉거나(침강), 방울이 뭉쳐 합쳐지고(합일), 표면에 물이 배어 나옵니다(이수). 심하면 물과 기름이 완전히 두 층으로 갈라집니다.
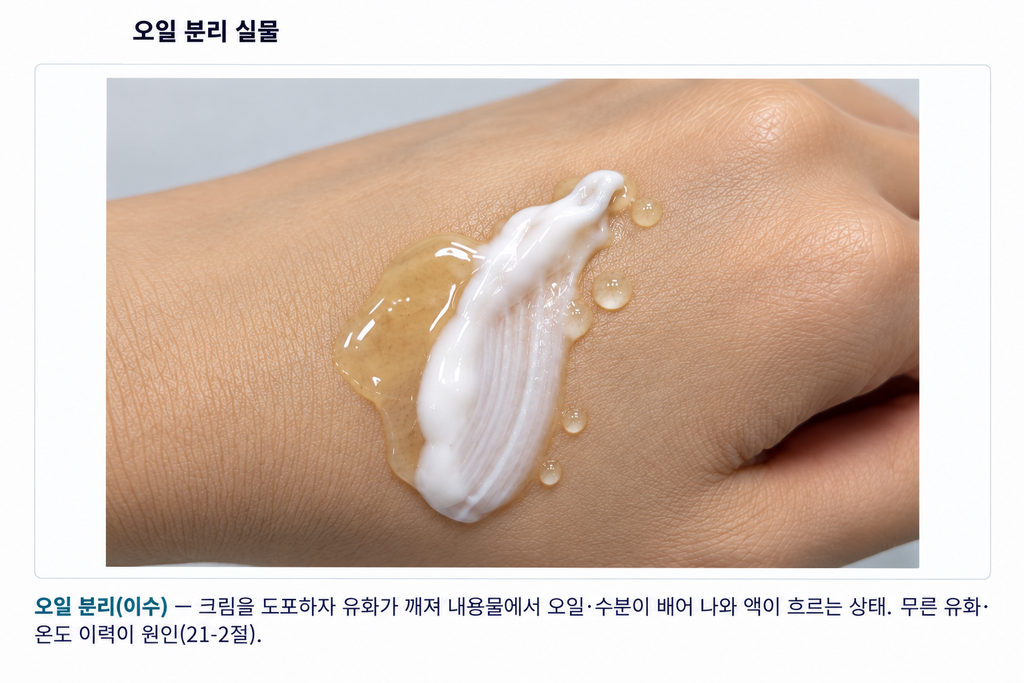
유력 원인: 분리의 뿌리는 유화가 무르게 잡힌 것입니다. 유화제의 종류·양이 처방과 안 맞거나, 유화 온도·전단이 부족해 방울이 굵게 남으면(입자가 클수록 다시 뭉치기 쉬움) 시간이 지나 분리됩니다(7장). 두 번째는 상(相) 온도 불균형으로, 수상과 유상의 온도 차가 큰 채 합치면 그 순간 유화가 국소적으로 깨집니다. 세 번째는 냉각·보관의 온도 충격으로, 급랭하거나 유통 중 고온·저온을 겪으면 조직이 무너집니다. 네 번째는 배출 온도 미준수로, 특히 실리콘계 계면활성제 처방은 배출 온도에 민감합니다(7장).
또한 펌프타입 부자재인 경우 대롱에 삼투압현상으로 인해 초기 펌핑시 분리 현상이 나타나기도 합니다.
대책: 7장의 원리를 그대로 거꾸로 밟습니다. 유화 입자를 곱게 — 기계가 허용하는 범위에서 최대 RPM으로 유화해 방울을 미세화합니다(눈앞의 경도 하락보다 장기 안정성이 우선, 7장). 온도 프로파일을 배치마다 동일하게 재현하고(가열·유화·냉각·후투입·배출), 수상·유상 온도를 맞춰 합치며, 냉각 속도를 규정대로 지킵니다. 연구소가 지정한 배출 온도를 정확히 지키고, 그래도 반복 분리되면 유화제 종류·양(처방)을 재검토합니다. 분리는 ‘무르게 유화된 것을 힘으로 되돌리려’ 하지 말고, 입자와 온도 이력부터 되짚는 것이 원칙입니다. 제조량을 고정하는 것이 가장 바람직하지만, 제조량이 달라지거나 제조믹서가 달라질 경우 사전에 설비별 표준공정을 설정하는 것도 중요합니다.
21-3. 점도 이상 — 되거나, 묽거나, 배치마다 다르거나
증상: 같은 처방인데 배치마다 되거나 묽고, 규격 범위를 벗어나며, 시간이 지나며 점도가 변합니다. 점도가 어긋나면 발림성·충전량·안정성이 함께 흔들립니다.
유력 원인: 유화물의 점도는 온도 이력에 크게 좌우됩니다. 냉각 속도와 교반 세기가 배치마다 다르면 조직이 달라져 점도가 흔들립니다(7장). 두 번째는 점증제로, 카보머·잔탄검 등이 제대로 용해·중화되지 않거나 투입 조건이 다르면 점도가 달라집니다. 세 번째는 수분 증발로, 제조·보관 중 물이 날아가면 되집니다. 네 번째는 경도 경시 하락(7장) — 제조 직후 되직하던 것이 며칠 뒤 물러지는 자연 현상으로, 이를 불량으로 오해하기 쉽습니다. 다섯째는 측정 오류로, 점도는 온도에 민감하므로 측정 온도(예: 25℃)와 스핀들·회전수를 규정대로 하지 않으면 값 자체가 틀립니다(14장).
대책: 점도 재현의 핵심은 온도 프로파일과 교반 조건의 동일 재현입니다 — 냉각수 인입 온도(7℃ 이하)와 냉각 속도, 교반 세기를 매 배치 같게 합니다(7장). 점증제는 용해·중화·투입 조건을 표준화하고, 배출·보관 중 수분 증발을 막습니다. 제조 직후 점도·경도로 합부를 판정하지 말고, 안정화(평형) 후에 판정합니다(7장). 측정은 규정 온도·스핀들·회전수로 하고 계측기를 교정합니다(14장). ‘배치마다 점도가 다르다’는 십중팔구 온도 이력이 배치마다 달랐다는 신호입니다.
21-4. 색 분리·색 얼룩 — 색이 뜨거나 번지거나
증상: 색소가 표면으로 떠오르거나(색 분리), 부위마다 색이 얼룩지거나, 도포할 때 색이 뭉쳐 균일하게 펴지지 않습니다. 파운데이션·BB·쿠션은 ‘피부색을 만드는’ 제품이라 이 불량이 특히 치명적입니다(7장).
유력 원인: 색이 뜨거나 얼룩지는 첫 번째 이유는 안료 분산 부족입니다. 색소를 곱게 갈아 컬러 페이스트(피그먼트 베이스)로 표준화하지 않고 그냥 넣으면 뭉쳐서 얼룩이 됩니다(7장의 3롤밀). 두 번째는 왁스가 덜 녹은 채 색소 투입으로, 왁스가 완전히 녹기 전에 색을 넣으면 분산이 고르지 않아 얼룩의 씨앗이 됩니다(7장). 세 번째는 후투입 혼합 부족으로, 냉각 후 색 보정 시 균일하게 섞이지 않으면 색이 부위마다 다릅니다. 네 번째는 유화 불안정으로, 유화가 무너지면 색소가 특정 상으로 이동해 색이 뜹니다. 다섯째는 pH 이동으로, pH에 민감한 색소는 pH가 변하면 색조가 달라집니다.
대책: 색은 분산에서 시작해 유화 안정으로 지킵니다. 안료는 미리 컬러 페이스트로 표준화해 정량 투입하고(3롤밀·디스퍼, 7장), 왁스가 완전히 녹은 것을 확인한 뒤 색을 넣습니다. 후투입 보정은 소량씩 균일하게 섞고, 색은 표준품과 견주되 유리판에 밀어 보는 드로다운으로 분산·입자·색을 확인하며 도포 상태로도 봅니다(7장·14장). 유화 안정과 pH를 함께 관리하면 색소 이동이 줄어듭니다. 배치 간 색 편차의 더 깊은 관리는 24장에서 이어집니다.
21-5. 변색 — 시간이 지나며 색이 변한다
증상: 제조 직후에는 정상이던 색이 시간이 지나며 누렇게 뜨거나 어둡게 변합니다. 빛을 받은 부위만 변하거나, 향·활성 성분과 반응해 변색되기도 합니다. 변색은 대개 경시(시간 경과) 불량이라 완제품 검사에서 놓치기 쉽고 안정성 시험에서 드러납니다(18장).
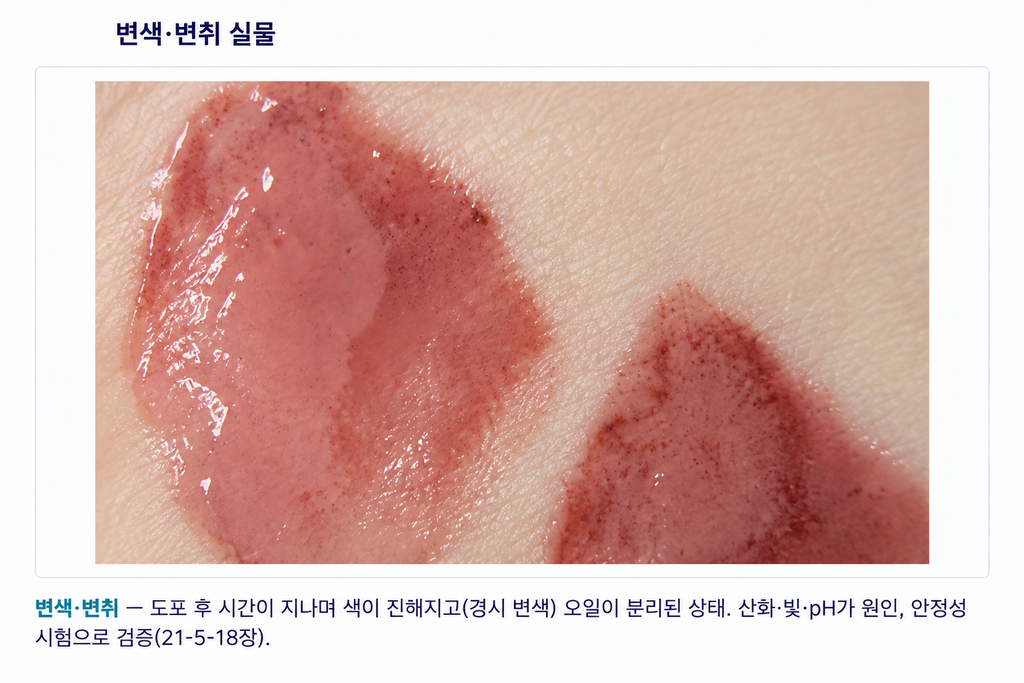
유력 원인: 변색의 대표 뿌리는 산화입니다. 오일이 산화(산패)하면 색과 냄새가 함께 변합니다(2·8장). 두 번째는 빛(광)으로, 자외선이 색소·활성 성분을 변색시킵니다. 세 번째는 금속 이온으로, 미량의 금속이 산화·변색을 촉진합니다. 네 번째는 pH 이동으로, 시간이 지나며 pH가 변하면 색소가 변색됩니다. 다섯째는 색소·성분 자체의 불안정이고, 여섯째는 용기로, 투명 용기로 빛이 들거나 용기에서 성분이 용출·흡착되면 변색이 앞당겨집니다(18장).
대책: 변색은 산화·빛·pH를 막고, 시간으로 검증합니다. 항산화제(토코페롤 등)와 킬레이트제로 산화·금속을 억제하고(2장), 빛에 약하면 차광 용기로 바꿉니다. pH를 안정 범위로 관리하고(14장), 산화가 쉬운 원료는 후투입 온도를 낮춰 손상을 줄입니다(7장). 무엇보다 이 모든 대책의 효과는 안정성 시험(가속·장기·광)으로 확인해 사용기한을 정합니다(18장) — 변색은 ‘지금’이 아니라 ‘시간’의 문제이므로, 시간의 시험으로만 잡을 수 있습니다.
21-6. 곁가지 불량 — 기포·경도 경시 하락·이수
네 갈래 외에 유화 현장에서 흔히 만나는 곁가지 불량들이 있습니다(그림 21-6).
첫째 기포입니다. 유화·후투입 중 공기가 말려 들어가면 크림 속에 기포가 남아 토출 편차·사용감 저하를 부릅니다. 원인은 진공이 제대로 걸리지 않았거나 후투입 때 공기를 말아 넣은 것으로, 진공 유화·탈포와 후투입 교반 관리로 다스립니다(7장). 둘째 경도 경시 하락입니다. 제조 직후 단단하던 내용물이 며칠 뒤 물러지는 것으로, 이는 불량이 아니라 입자의 합일에 따른 자연 현상입니다(7장). 눈앞의 경도에 속아 원료를 임의로 보정하면 배치를 망치므로, 안정화 후 판정이 원칙입니다. 셋째 이수(離水)·발한입니다. 표면에 물이나 오일이 배어 나오는 것으로, 유화 불안정·과잉 수분·유화제 부적이 원인이며 유화 안정 설계로 막습니다.
21-7. 예방 관리 — 유화 불량을 미리 막는 수치와 습관
유화 불량도 대부분 7장의 관리 수치와 습관을 지키면 애초에 줄어듭니다(그림 21-7). ‘예방으로의 전환'(19장)을 유화 현장의 언어로 정리합니다.
온도: 가열·유화 70~80℃, 후투입 40~45℃, 연구소 지정 배출 온도 정확히 준수(실리콘계일수록 민감). 냉각수 인입 7℃ 이하(여름에도 10℃ 이하)·병렬 공급, 중심축 온도 센서로 내부 온도 확인(7장). 유화: 기계 허용 범위에서 최대 RPM으로 곱게 유화(장기 안정성 우선), 진공 탈포로 기포 배제(7장). 색: 안료는 컬러 페이스트로 표준화(3롤밀), 왁스 완전 용해 후 색소 투입, 드로다운·표준품 대비, 외관색≠도포색이면 도포색 기준(7장). 판정: 제조 직후 경도·점도로 판정 금지, 안정화 후 판정, 점도는 **규정 온도(25℃)**에서 측정(7·14장). 위생·이력: 피그먼트 투입 시 집진, 탱크 뚜껑 물기 닦기, 배출부 백색 천으로 색 묻어남 확인, 제조 라벨 즉시 부착, 한 대차에 한 배치(7장).
이 수치와 습관은 특별한 비법이 아니라 7장에서 이미 강조한 기본입니다. 유화 불량 사례를 외우기보다 이 재현의 규율을 지키는 것이 가장 값싼 트러블슈팅입니다.
21-8. 트러블슈팅 요약 — 증상에서 대책까지 한눈에
이 장의 불량을 19장의 사고법으로 한 장에 정리합니다(그림 21-8). 현장에서 유화 불량을 만나면, 이 표를 따라 증상 → 유력 원인 → 대책을 짚되, 반드시 ‘무엇이 달라졌는가(변화점)’를 먼저 묻고(원료 로트·냉각수 온도·작업자·계절), 원인을 껐다 켜 검증한 뒤 표준으로 굳힙니다.
요약하면 이렇습니다. 분리면 유화 입자(RPM)·유화제·온도 이력·배출 온도를, 점도 이상이면 온도 프로파일·교반·점증제·안정화·측정을, 색 분리·얼룩이면 컬러 페이스트·왁스 용해·후투입 혼합·유화 안정을, 변색이면 산화·빛·pH·용기·안정성 시험을 되짚습니다. 그리고 유화 불량의 절반은 ‘온도 이력을 배치마다 똑같이 밟았는가’라는 한 물음으로 좁혀진다는 것을 기억하면, 진단이 빨라집니다.
유화는 재현의 공정이고, 유화 불량은 재현이 깨진 자리입니다. 그 재현을 떠받치는 온도·전단·분산·pH를 손에 쥐면, 다음 장의 립·무수 제품처럼 또 다른 제형의 불량 앞에서도 같은 사고법으로 접근할 수 있습니다. 다음 22장에서는 왁스와 오일의 세계, 립·무수 제품의 불량 — 발한·기포·수축·표면 불량 — 으로 넘어갑니다.
유화 관련 글 더 보기
- 전체 목차: 메이크업 생산기술 전체 목차
- 이전 장: 20장. 파우더·성형 제품 불량 사례 — 크랙·박리·발색 편차·이물
- 다음 장: 22장. 립·무수 제품 불량 사례 — 발한·기포·수축·표면 불량
- 참고 기관: 식품의약품안전처